
模具(jù)零件銑削加(jiā)工(gōng)
穩(wěn)定(dìng)實(shí)現(xiàn)模具(jù)零件的(de)精(jīng)密加(jiā)工(gōng),保(bǎo)證模具(jù)零件下機(jī)即(jí)合(hé)格(gé),實(shí)現(xiàn)模具(jù)裝(zhuāng)配“隻(zhǐ)配不修(xiū)”
應(yīng)用(yòng)案(àn)例(lì)
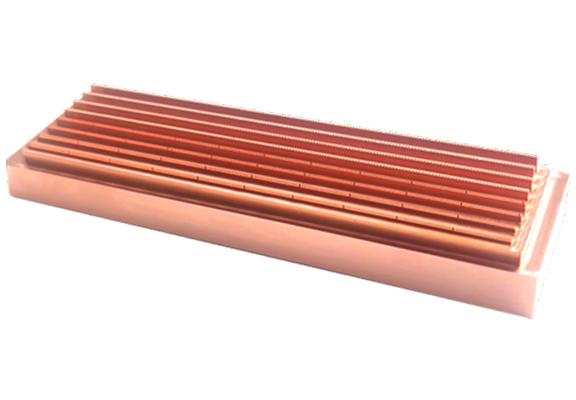
接插(chā)件模具(jù)電(diàn)極(jí)
+ 使(shǐ)用(yòng)D0.3mm和(hé)R0.15mm刀(dāo)具(jù)加(jiā)工(gōng),2000個小(xiǎo)立(lì)柱(zhù)的(de)餘(yú)量偏(piān)差(chā)都在(zài)±5μm;
+ 位置(zhì)偏(piān)差(chā)在(zài)±3μm,尺(chǐ)寸一緻(zhì)性(xìng)達5μm。
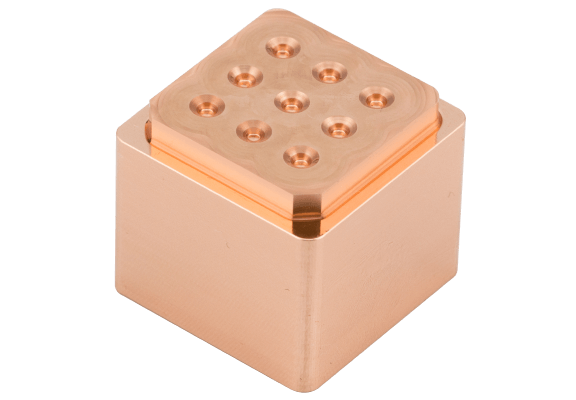
攝像(xiàng)頭(tóu)模具(jù)電(diàn)極(jí)
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R0.5mm的(de)刀(dāo)具(jù);
+ 9個凹槽餘(yú)量偏(piān)差(chā)在(zài)±5μm內(nèi),尺(chǐ)寸一緻(zhì)性(xìng)為(wéi)5μm;
+ 錶(biǎo)面粗糙度Ra<100nm,放(fàng)大(dà)30倍看(kàn)不到(dào)刀(dāo)紋(wén)。
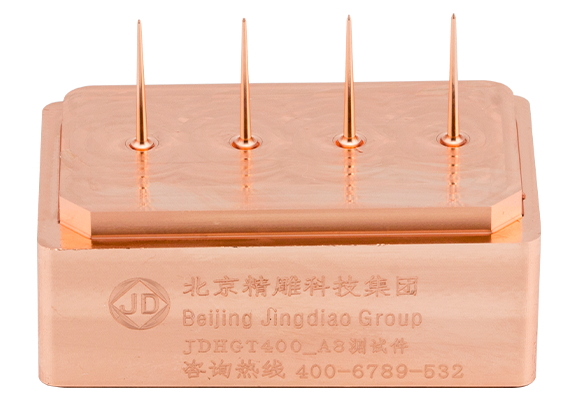
紫(zǐ)銅電(diàn)極(jí)
+ 立(lì)柱(zhù)頂部Φ0.187 mm的(de)尺(chǐ)寸公(gōng)差(chā)均穩(wěn)定(dìng)保(bǎo)持(chí)在(zài)±10μm, 合(hé)格(gé)率(lǜ)可(kě)達 95%;
+ 錐面粗度Ra0.1μm,且錐面在(zài)40倍放(fàng)大(dà)鏡下看(kàn)不見(jiàn)刀(dāo)痕。
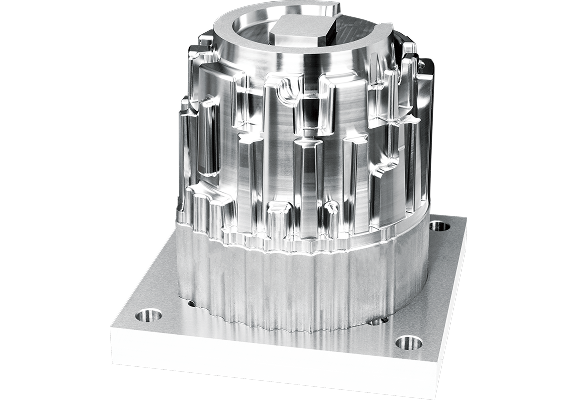
汽(qì)車發(fā)動(dòng)機(jī)缸體(tǐ)模具(jù)鑲件
+ 頂部配合(hé)位尺(chǐ)寸0~10 μm以內(nèi);
+ 產(chǎn)品面餘(yú)量誤差(chā)±10μm;
+ 最小(xiǎo)清(qīng)角(jiǎo)刀(dāo)具(jù)R0.75 mm,清(qīng)角(jiǎo)接刀(dāo)痕控製(zhì)在(zài)10 μm以內(nèi);
+ 加(jiā)工(gōng)時(shí)間從(cóng)229小(xiǎo)時(shí)縮短到(dào)60小(xiǎo)時(shí)。
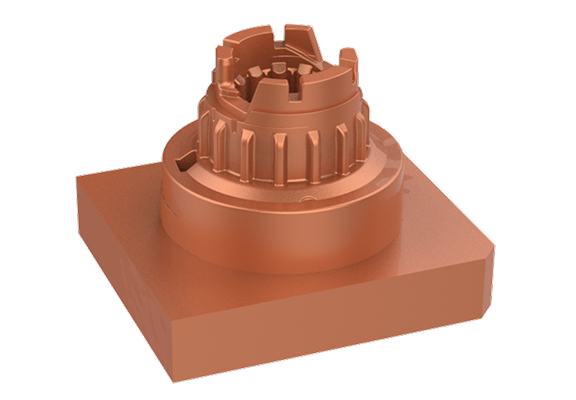
整體(tǐ)電(diàn)極(jí)
+ 無(wú)需拆分(fēn),一次(cì)裝(zhuāng)夾(jiā)完(wán)成所(suǒ)有(yǒu)特(tè)徵(zhēng)的(de)加(jiā)工(gōng);
+ 零件曲(qū)面接刀(dāo)痕<10 μm;
+ 放(fàng)電(diàn)加(jiā)工(gōng)時(shí)長由(yóu)30 h縮短至(zhì)12 h。
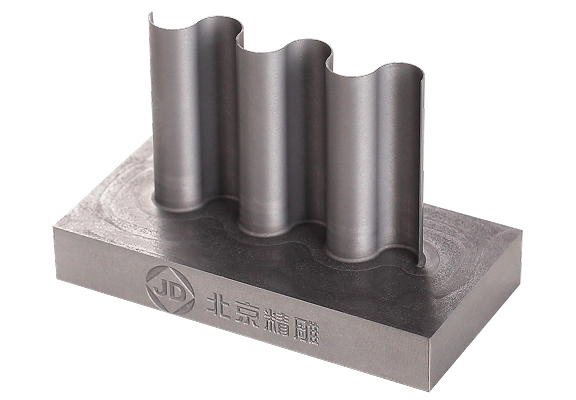
S型(xíng)薄壁件
+ 壁厚尺(chǐ)寸誤差(chā)±10μm以內(nèi);
+ 錶(biǎo)面粗糙度Ra0.8μm,側壁圓(yuán)弧無(wú)振刀(dāo)紋(wén)。
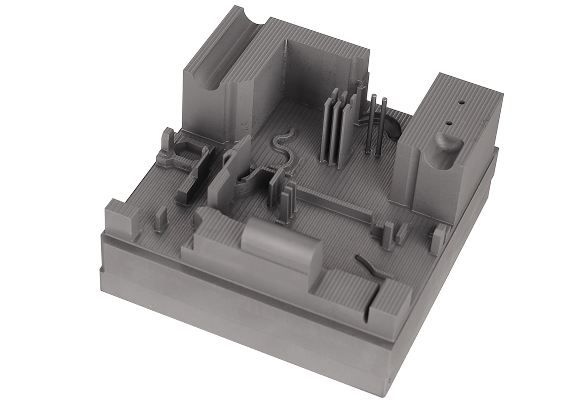
石(shí)墨組(zǔ)合(hé)電(diàn)極(jí)
+ 電(diàn)極(jí)精(jīng)度±15μm;
+ 粗糙度Ra0.8μm,無(wú)崩邊。
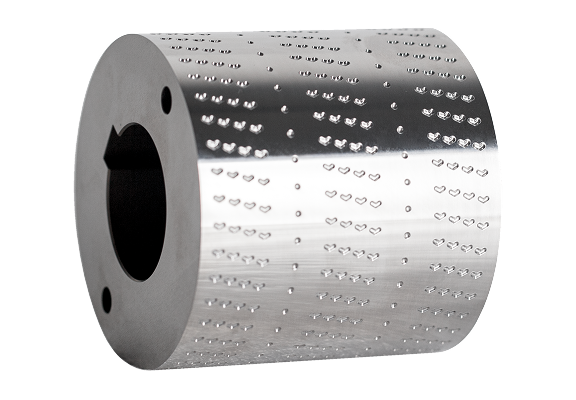
滾輪模具(jù)零件
+ 曲(qū)面餘(yú)量誤差(chā)±5μm以內(nèi);
+ 錶(biǎo)面粗糙度Sa150nm。
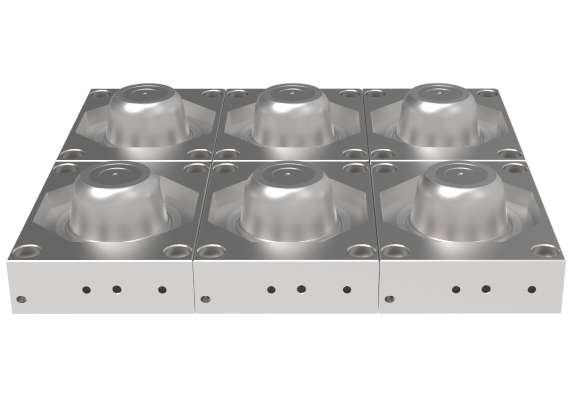
“一出(chū)六(liù)”快(kuài)餐盒模具(jù)
+ 車削加(jiā)工(gōng)工(gōng)藝(yì),單(dān)個模仁用(yòng)時(shí)8 min;
+ 分(fēn)型(xíng)面與(yǔ)底(dǐ)面基(jī)準(zhǔn)的(de)高差(chā)一緻(zhì)性(xìng)<10μm;
+ 產(chǎn)品面與(yǔ)虎(hǔ)口(kǒu)面的(de)位置(zhì)偏(piān)差(chā)均<10μm。
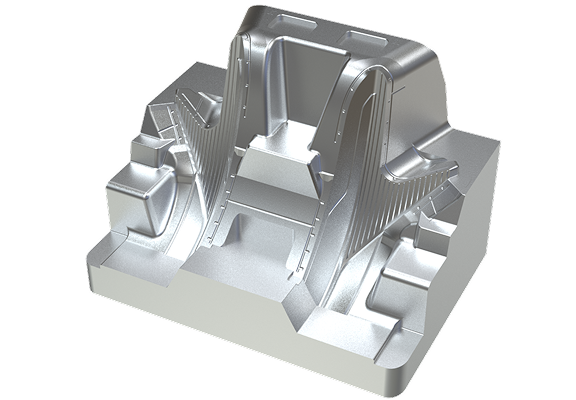
汽(qì)車車燈(dēng)模具(jù)零件
+ 整體(tǐ)餘(yú)量<20μm;
+ 錶(biǎo)面粗糙度Ra0.3μm;
+ 清(qīng)根(gēn)清(qīng)角(jiǎo)處(chù)接刀(dāo)痕<10 μm。
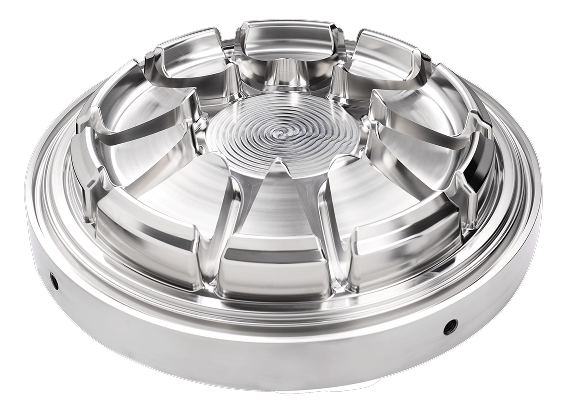
輪毂模具(jù)零件
+ 使(shǐ)用(yòng)R3mm刀(dāo)具(jù)連續(xù)加(jiā)工(gōng)13h,刀(dāo)具(jù)磨損<3μm;
+ 工(gōng)件尺(chǐ)寸精(jīng)度<15μm,錶(biǎo)面粗糙度Ra0.3μm。
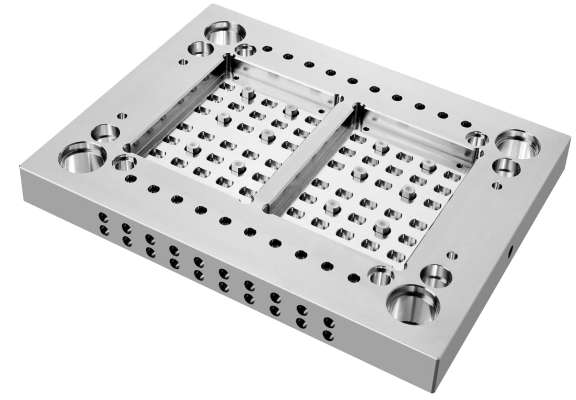
醫(yī)療器械零件模具(jù)模架
+ 圓(yuán)孔(kǒng)尺(chǐ)寸精(jīng)度<2μm;
+ 圓(yuán)度、圓(yuán)柱(zhù)度<3μm;
+ 圓(yuán)孔(kǒng)中心(xīn)相(xiāng)對(duì)于基(jī)準(zhǔn)中心(xīn)的(de)位置(zhì)偏(piān)差(chā)在(zài)±5 μm以內(nèi);
+ 圓(yuán)孔(kǒng)粗糙度Ra 0.1μm。
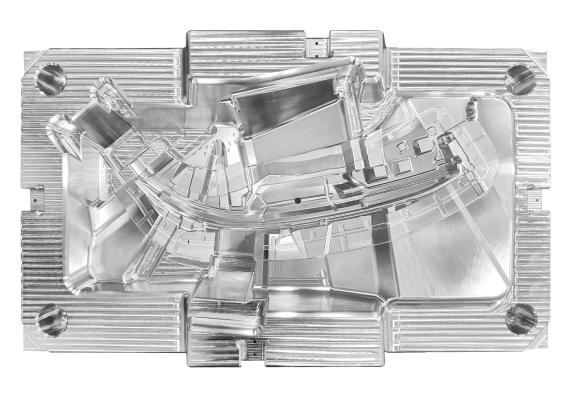
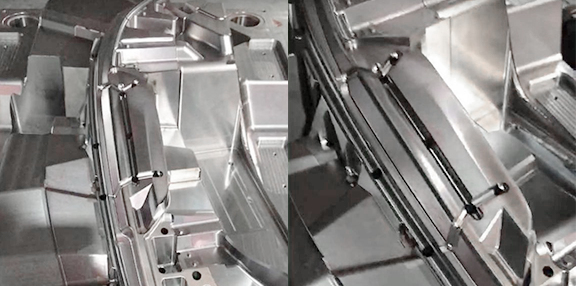
大(dà)型(xíng)汽(qì)車模具(jù)
+ 在(zài)機(jī)檢(jiǎn)測(cè)技(jì)術(shù)檢(jiǎn)測(cè)曲(qū)面加(jiā)工(gōng)餘(yú)量,提(tí)高配模的(de)一次(cì)成功(gōng)率(lǜ);
+ 裝(zhuāng)配尺(chǐ)寸精(jīng)度±15μm;
+ 錶(biǎo)面粗糙度Ra 0.3μm。
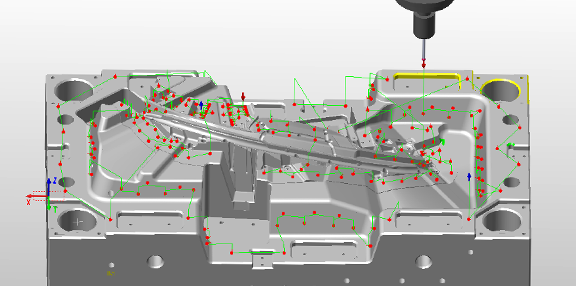
1
加(jiā)工(gōng)前(qián)檢(jiǎn)測(cè),確(què)定(dìng)工(gōng)件狀(zhuàng)態(tài)
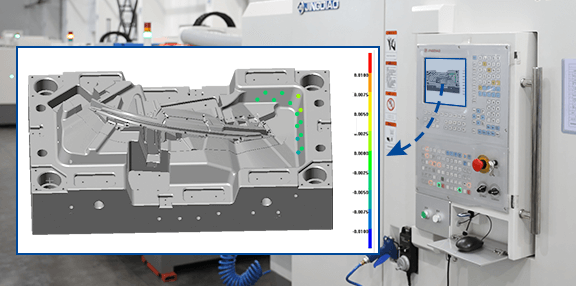
2
加(jiā)工(gōng)中檢(jiǎn)測(cè),分(fēn)析誤差(chā),及時(shí)修(xiū)正(zhèng)
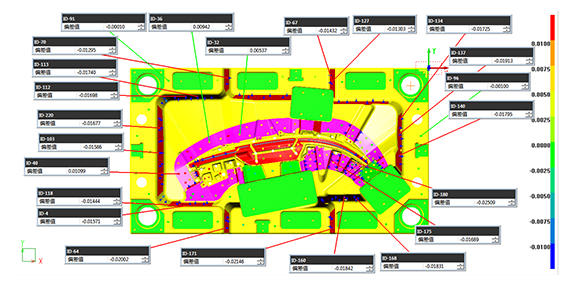
3
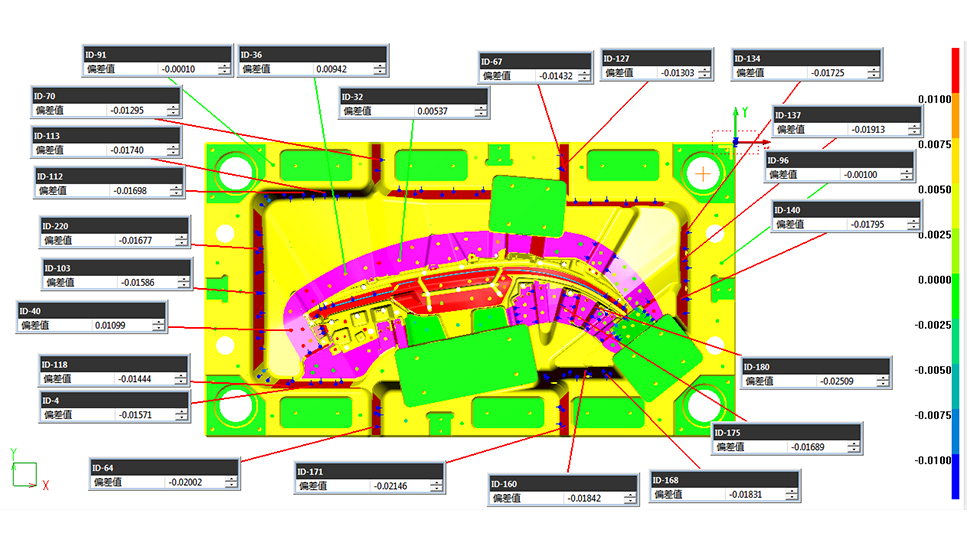

加(jiā)工(gōng)後(hòu)檢(jiǎn)測(cè),確(què)保(bǎo)模具(jù)合(hé)格(gé)下機(jī)
4
實(shí)現(xiàn)配模一次(cì)成功(gōng)
接插(chā)件模具(jù)電(diàn)極(jí)
+ 使(shǐ)用(yòng)D0.3mm和(hé)R0.15mm刀(dāo)具(jù)加(jiā)工(gōng),2000個小(xiǎo)立(lì)柱(zhù)的(de)餘(yú)量偏(piān)差(chā)都在(zài)±5μm;
+ 位置(zhì)偏(piān)差(chā)在(zài)±3μm,尺(chǐ)寸一緻(zhì)性(xìng)達5μm。
攝像(xiàng)頭(tóu)模具(jù)電(diàn)極(jí)
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R0.5mm的(de)刀(dāo)具(jù);
+ 9個凹槽餘(yú)量偏(piān)差(chā)在(zài)±5μm內(nèi),尺(chǐ)寸一緻(zhì)性(xìng)為(wéi)5μm;
+ 錶(biǎo)面粗糙度Ra<100nm,放(fàng)大(dà)30倍看(kàn)不到(dào)刀(dāo)紋(wén)。
紫(zǐ)銅電(diàn)極(jí)
+ 立(lì)柱(zhù)頂部Φ0.187 mm的(de)尺(chǐ)寸公(gōng)差(chā)均穩(wěn)定(dìng)保(bǎo)持(chí)在(zài)±10μm, 合(hé)格(gé)率(lǜ)可(kě)達 95%;
+ 錐面粗度Ra0.1μm,且錐面在(zài)40倍放(fàng)大(dà)鏡下看(kàn)不見(jiàn)刀(dāo)痕。
汽(qì)車發(fā)動(dòng)機(jī)缸體(tǐ)模具(jù)鑲件
+ 頂部配合(hé)位尺(chǐ)寸0~10 μm以內(nèi);
+ 產(chǎn)品面餘(yú)量誤差(chā)±10μm;
+ 最小(xiǎo)清(qīng)角(jiǎo)刀(dāo)具(jù)R0.75 mm,清(qīng)角(jiǎo)接刀(dāo)痕控製(zhì)在(zài)10 μm以內(nèi);
+ 加(jiā)工(gōng)時(shí)間從(cóng)229小(xiǎo)時(shí)縮短到(dào)60小(xiǎo)時(shí)。
整體(tǐ)電(diàn)極(jí)
+ 無(wú)需拆分(fēn),一次(cì)裝(zhuāng)夾(jiā)完(wán)成所(suǒ)有(yǒu)特(tè)徵(zhēng)的(de)加(jiā)工(gōng);
+ 零件曲(qū)面接刀(dāo)痕<10 μm;
+ 放(fàng)電(diàn)加(jiā)工(gōng)時(shí)長由(yóu)30 h縮短至(zhì)12 h。
S型(xíng)薄壁件
+ 壁厚尺(chǐ)寸誤差(chā)±10μm以內(nèi);
+ 錶(biǎo)面粗糙度Ra0.8μm,側壁圓(yuán)弧無(wú)振刀(dāo)紋(wén)。
石(shí)墨組(zǔ)合(hé)電(diàn)極(jí)
+ 電(diàn)極(jí)精(jīng)度±15μm;
+ 粗糙度Ra0.8μm,無(wú)崩邊。
滾輪模具(jù)零件
+ 曲(qū)面餘(yú)量誤差(chā)±5μm以內(nèi);
+ 錶(biǎo)面粗糙度Sa150nm。
“一出(chū)六(liù)”快(kuài)餐盒模具(jù)
+ 車削加(jiā)工(gōng)工(gōng)藝(yì),單(dān)個模仁用(yòng)時(shí)8 min;
+ 分(fēn)型(xíng)面與(yǔ)底(dǐ)面基(jī)準(zhǔn)的(de)高差(chā)一緻(zhì)性(xìng)<10μm;
+ 產(chǎn)品面與(yǔ)虎(hǔ)口(kǒu)面的(de)位置(zhì)偏(piān)差(chā)均<10μm。
汽(qì)車車燈(dēng)模具(jù)零件
+ 整體(tǐ)餘(yú)量<20μm;
+ 錶(biǎo)面粗糙度Ra0.3μm;
+ 清(qīng)根(gēn)清(qīng)角(jiǎo)處(chù)接刀(dāo)痕<10 μm。
輪毂模具(jù)零件
+ 使(shǐ)用(yòng)R3mm刀(dāo)具(jù)連續(xù)加(jiā)工(gōng)13h,刀(dāo)具(jù)磨損<3μm;
+ 工(gōng)件尺(chǐ)寸精(jīng)度<15μm,錶(biǎo)面粗糙度Ra0.3μm。
醫(yī)療器械零件模具(jù)模架
+ 圓(yuán)孔(kǒng)尺(chǐ)寸精(jīng)度<2μm;
+ 圓(yuán)度、圓(yuán)柱(zhù)度<3μm;
+ 圓(yuán)孔(kǒng)中心(xīn)相(xiāng)對(duì)于基(jī)準(zhǔn)中心(xīn)的(de)位置(zhì)偏(piān)差(chā)在(zài)±5 μm以內(nèi);
+ 圓(yuán)孔(kǒng)粗糙度Ra 0.1μm。
大(dà)型(xíng)汽(qì)車模具(jù)
+ 在(zài)機(jī)檢(jiǎn)測(cè)技(jì)術(shù)檢(jiǎn)測(cè)曲(qū)面加(jiā)工(gōng)餘(yú)量,提(tí)高配模的(de)一次(cì)成功(gōng)率(lǜ);
+ 裝(zhuāng)配尺(chǐ)寸精(jīng)度±15μm;
+ 錶(biǎo)面粗糙度Ra 0.3μm。
1
加(jiā)工(gōng)前(qián)檢(jiǎn)測(cè),確(què)定(dìng)工(gōng)件狀(zhuàng)態(tài)
2
加(jiā)工(gōng)中檢(jiǎn)測(cè),分(fēn)析誤差(chā),及時(shí)修(xiū)正(zhèng)
3
加(jiā)工(gōng)後(hòu)檢(jiǎn)測(cè),確(què)保(bǎo)模具(jù)合(hé)格(gé)下機(jī)
4
實(shí)現(xiàn)配模一次(cì)成功(gōng)
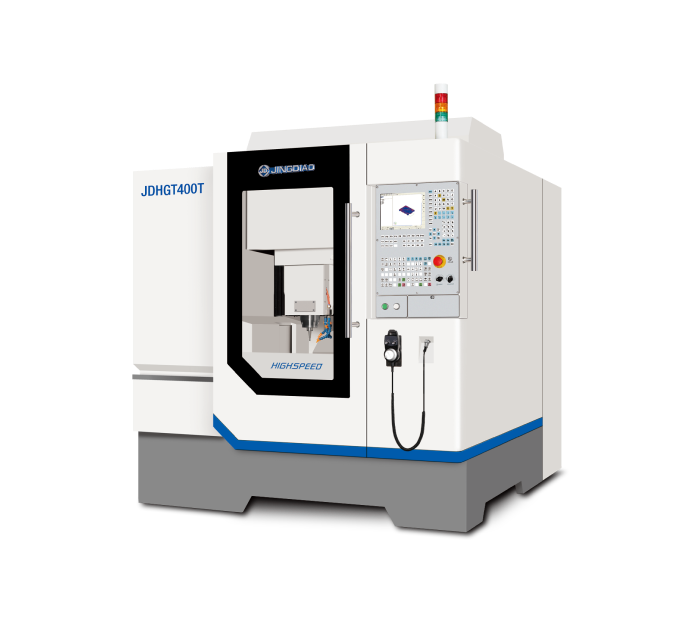
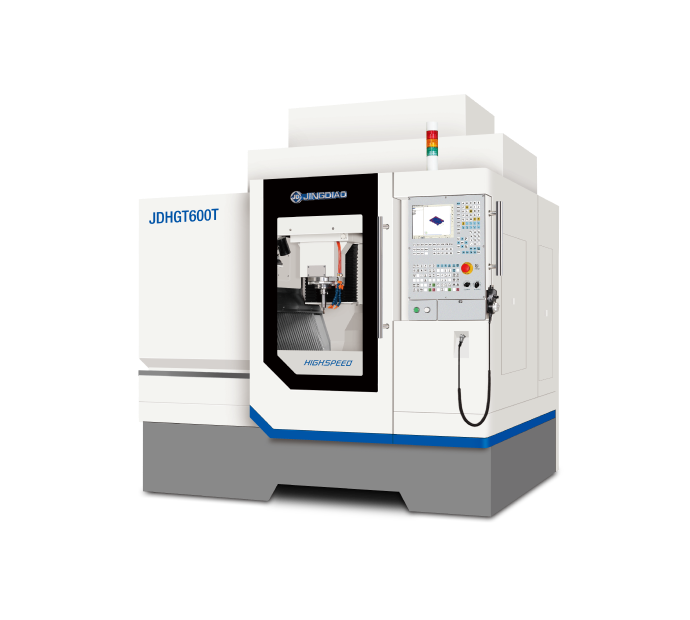
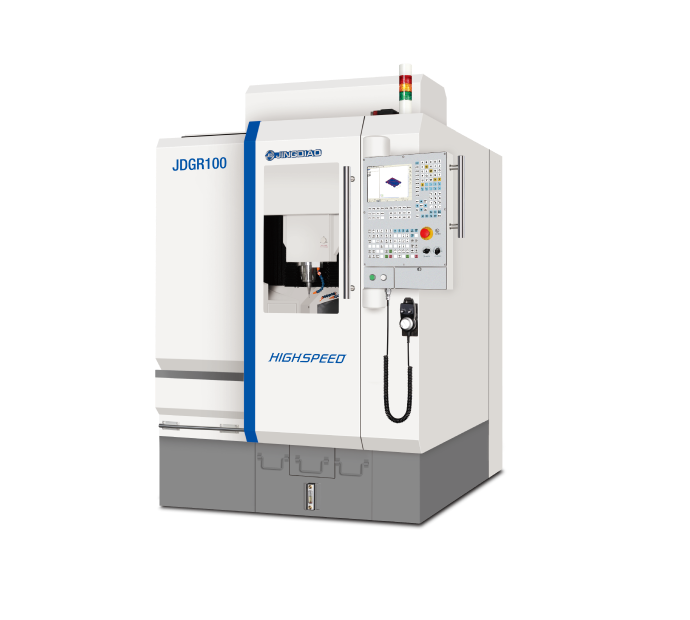
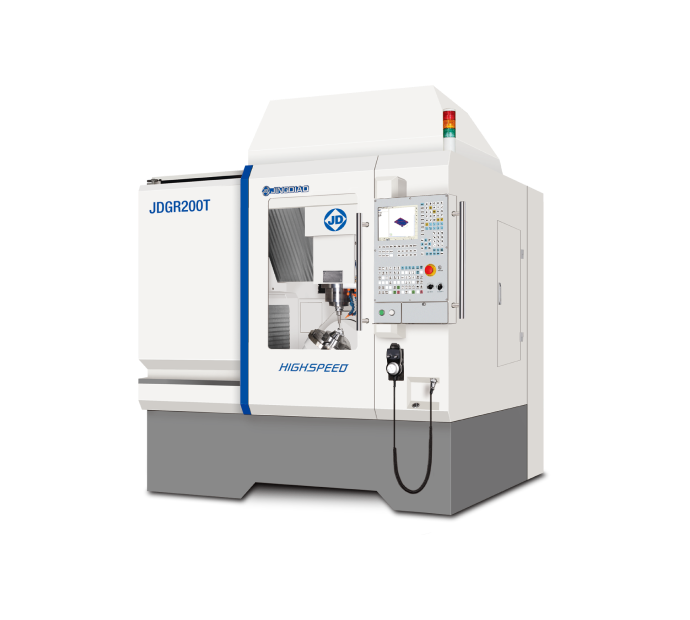
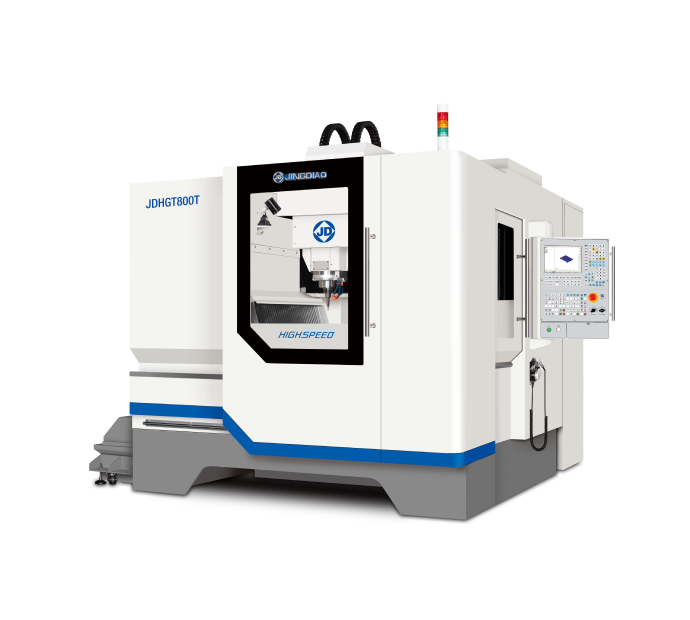
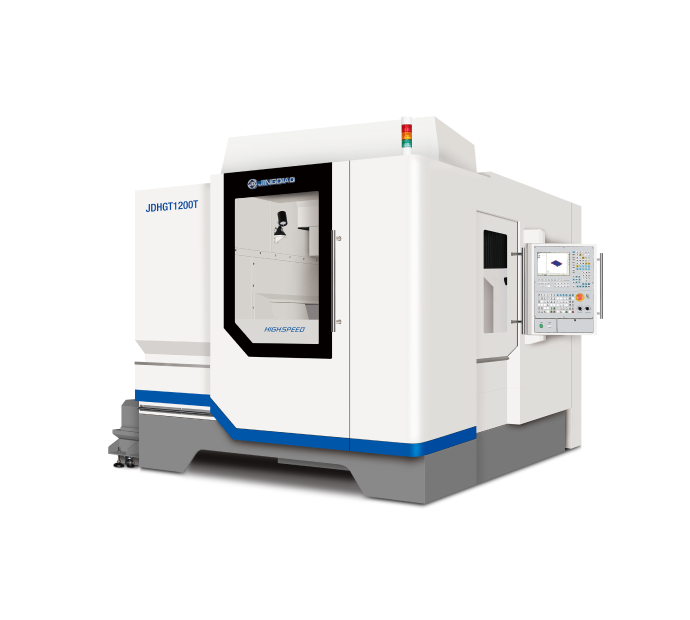
根(gēn)據零件形(xíng)態(tài)和(hé)尺(chǐ)寸選擇(zé)合(hé)适的(de)設備(bèi)
要(yào)達到(dào)模具(jù)零件裝(zhuāng)配“隻(zhǐ)配不修(xiū)”的(de)效(xiào)果(guǒ),需要(yào)每(měi)個零件下機(jī)時(shí)精(jīng)度合(hé)格(gé),而(ér)高精(jīng)度的(de)設備(bèi)是(shì)此項要(yào)求的(de)基(jī)本(běn)保(bǎo)障。
精(jīng)雕成熟(shú)的(de)解(jiě)決(jué)方(fāng)案(àn)
模具(jù)零件下機(jī)即(jí)合(hé)格(gé),不僅需要(yào)一臺(tái)高精(jīng)度的(de)設備(bèi),也離(lí)不開(kāi)成熟(shú)穩(wěn)定(dìng)的(de)加(jiā)工(gōng)工(gōng)藝(yì)。
精(jīng)雕科(kē)技(jì)可(kě)以實(shí)現(xiàn)83個機(jī)加(jiā)模具(jù)零件和(hé)212個標(biāo)準(zhǔn)件在(zài)裝(zhuāng)配時(shí)“隻(zhǐ)配不修(xiū)”,核(hé)心(xīn)在(zài)于對(duì)成熟(shú)工(gōng)藝(yì)進行(xíng)數(shù)字(zì)化(huà),如(rú):對(duì)模具(jù)零件加(jiā)工(gōng)中用(yòng)刀(dāo)參(cān)數(shù)的(de)數(shù)字(zì)化(huà),包(bāo)括:刀(dāo)具(jù)的(de)選用(yòng)、刀(dāo)具(jù)參(cān)數(shù)的(de)設置(zhì)和(hé)刀(dāo)具(jù)磨損的(de)管(guǎn)控。
這套方(fāng)法(fǎ)也可(kě)引(yǐn)入(rù)到(dào)您(nín)的(de)模具(jù)零件生(shēng)產(chǎn)過程中,聯(lián)係(xì)我們(men),獲(huò)取(qǔ)适合(hé)您(nín)的(de)解(jiě)決(jué)方(fāng)案(àn)。