
復(fù)雜(zá)形(xíng)態(tài)金屬(shǔ)零件鑽銑磨加(jiā)工(gōng)
穩(wěn)定(dìng)實(shí)現(xiàn)硬(yìng)度HRC50以上的(de)復(fù)雜(zá)形(xíng)態(tài)零件鑽銑磨精(jīng)密加(jiā)工(gōng)
應(yīng)用(yòng)案(àn)例(lì)
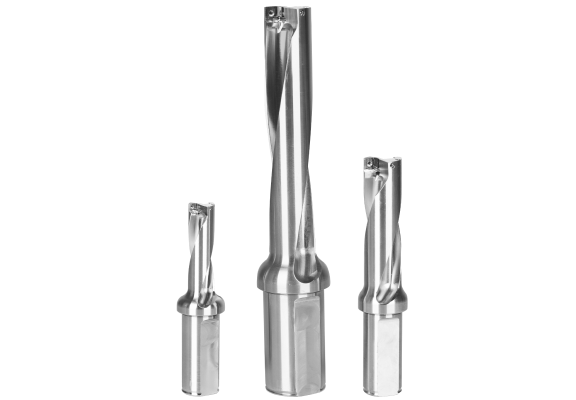
U鑽刀(dāo)體(tǐ)
+ 刀(dāo)片(piàn)定(dìng)位面精(jīng)度±0.01mm;
+ 刀(dāo)片(piàn)底(dǐ)部(綠(lǜ)色(sè)面)裝(zhuāng)刀(dāo)片(piàn)後(hòu)縫隙<0.01mm;
+ 刀(dāo)具(jù)旋轉中心(xīn)相(xiāng)對(duì)柄徑(jìng)徑(jìng)向(xiàng)跳動(dòng)<0.02mm。
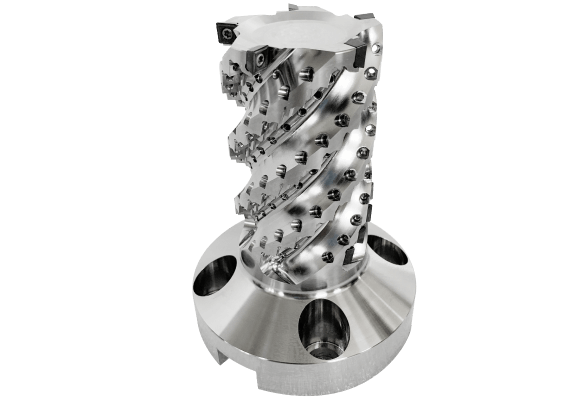
玉(yù)米(mǐ)銑刀(dāo)刀(dāo)體(tǐ)
+ 一次(cì)裝(zhuāng)夾(jiā),完(wán)成5條(tiáo)螺旋槽及75個刀(dāo)片(piàn)槽的(de)所(suǒ)有(yǒu)特(tè)徵(zhēng)的(de)加(jiā)工(gōng),其(qí)中包(bāo)括:螺紋(wén)孔(kǒng)75個,水(shuǐ)孔(kǒng)螺紋(wén)75個,沉(chén)頭(tóu)孔(kǒng)150個;
+ 刀(dāo)片(piàn)槽粗糙度Ra<0.2μm,刀(dāo)片(piàn)槽定(dìng)位面精(jīng)度±0.01mm。
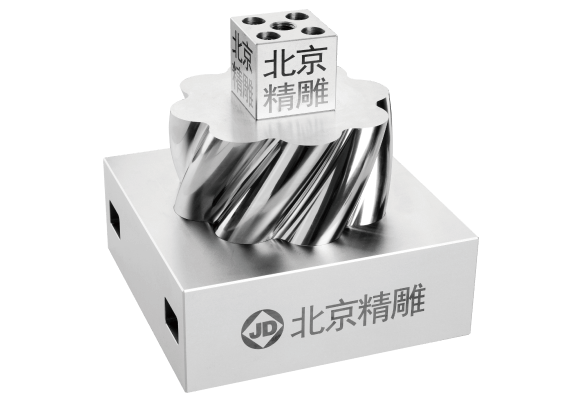
μ級(jí)曲(qū)面螺旋配合(hé)測(cè)試件
+ R3球(qiú)頭(tóu)刀(dāo)連續(xù)精(jīng)加(jiā)工(gōng)20 h,刀(dāo)具(jù)磨損小(xiǎo)于3.5 μm;
+ 配合(hé)間隙小(xiǎo)于8 μm,可(kě)提(tí)起100 kg;無(wú)磁性(xìng)鋼料(liào)90 s;
+ 凹件和(hé)凸件可(kě)多(duō)套之間互(hù)換(huàn)配合(hé)。
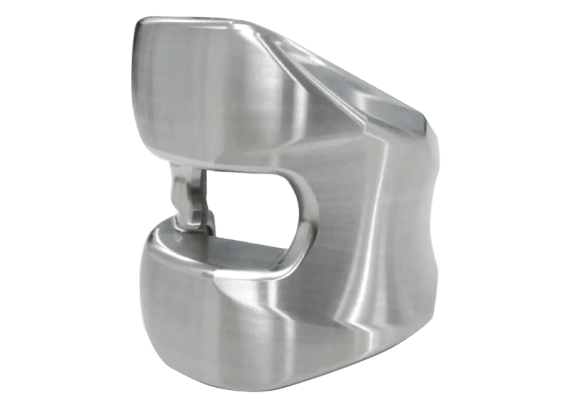
股(gǔ)骨髁假(jiǎ)體(tǐ)
+ 精(jīng)雕五(wǔ)軸高速機(jī)銑磨復(fù)合(hé)加(jiā)工(gōng);加(jiā)工(gōng)時(shí)長小(xiǎo)于45 min;
+ 關(guān)節(jié)面一刀(dāo)磨削到(dào)位,錶(biǎo)面粗糙度Ra<0.6 μm。
U鑽刀(dāo)體(tǐ)
+ 刀(dāo)片(piàn)定(dìng)位面精(jīng)度±0.01mm;
+ 刀(dāo)片(piàn)底(dǐ)部(綠(lǜ)色(sè)面)裝(zhuāng)刀(dāo)片(piàn)後(hòu)縫隙<0.01mm;
+ 刀(dāo)具(jù)旋轉中心(xīn)相(xiāng)對(duì)柄徑(jìng)徑(jìng)向(xiàng)跳動(dòng)<0.02mm。
玉(yù)米(mǐ)銑刀(dāo)刀(dāo)體(tǐ)
+ 一次(cì)裝(zhuāng)夾(jiā),完(wán)成5條(tiáo)螺旋槽及75個刀(dāo)片(piàn)槽的(de)所(suǒ)有(yǒu)特(tè)徵(zhēng)的(de)加(jiā)工(gōng),其(qí)中包(bāo)括:螺紋(wén)孔(kǒng)75個,水(shuǐ)孔(kǒng)螺紋(wén)75個,沉(chén)頭(tóu)孔(kǒng)150個;
+ 刀(dāo)片(piàn)槽粗糙度Ra<0.2μm,刀(dāo)片(piàn)槽定(dìng)位面精(jīng)度±0.01mm。
μ級(jí)曲(qū)面螺旋配合(hé)測(cè)試件
+ R3球(qiú)頭(tóu)刀(dāo)連續(xù)精(jīng)加(jiā)工(gōng)20 h,刀(dāo)具(jù)磨損小(xiǎo)于3.5 μm;
+ 配合(hé)間隙小(xiǎo)于8 μm,可(kě)提(tí)起100 kg;無(wú)磁性(xìng)鋼料(liào)90 s;
+ 凹件和(hé)凸件可(kě)多(duō)套之間互(hù)換(huàn)配合(hé)。
股(gǔ)骨髁假(jiǎ)體(tǐ)
+ 精(jīng)雕五(wǔ)軸高速機(jī)銑磨復(fù)合(hé)加(jiā)工(gōng);加(jiā)工(gōng)時(shí)長小(xiǎo)于45 min;
+ 關(guān)節(jié)面一刀(dāo)磨削到(dào)位,錶(biǎo)面粗糙度Ra<0.6 μm。
根(gēn)據零件形(xíng)態(tài)和(hé)尺(chǐ)寸選擇(zé)合(hé)适的(de)設備(bèi)
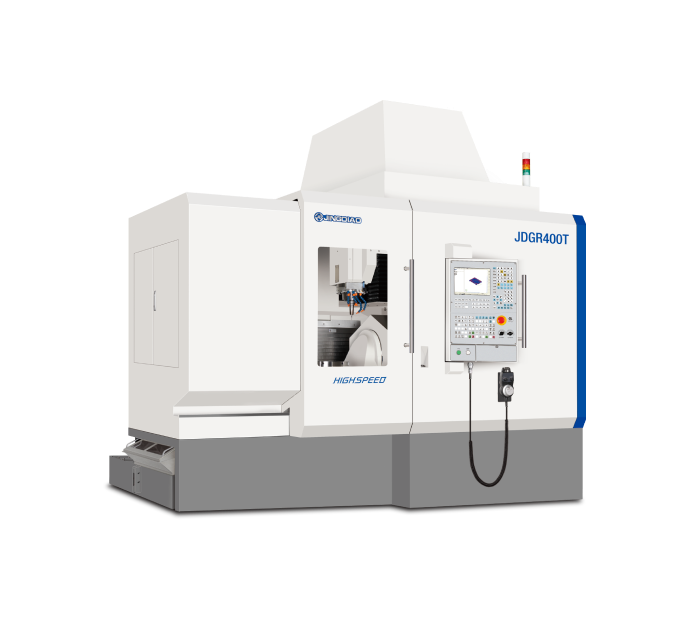
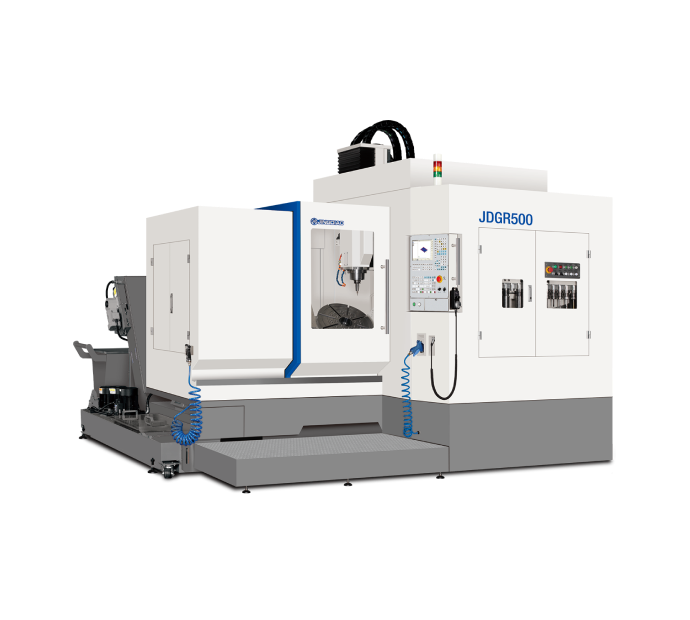
采用(yòng)鑽銑磨工(gōng)藝(yì),進行(xíng)精(jīng)度要(yào)求在(zài)5-10微米(mǐ)復(fù)雜(zá)形(xíng)態(tài)硬(yìng)料(liào)(HRC50以上)的(de)精(jīng)密加(jiā)工(gōng),由(yóu)于零件形(xíng)態(tài)復(fù)雜(zá),有(yǒu)多(duō)面和(hé)負角(jiǎo)加(jiā)工(gōng)要(yào)求,需使(shǐ)用(yòng)五(wǔ)軸高速機(jī)來(lái)完(wán)成。磨削工(gōng)藝(yì)是(shì)其(qí)中的(de)關(guān)鍵工(gōng)序,因(yīn)此,選擇(zé)一款基(jī)本(běn)精(jīng)度高、穩(wěn)定(dìng)性(xìng)好(hǎo)、具(jù)有(yǒu)關(guān)鍵配置(zhì)的(de)五(wǔ)軸機(jī)床非常(cháng)關(guān)鍵。
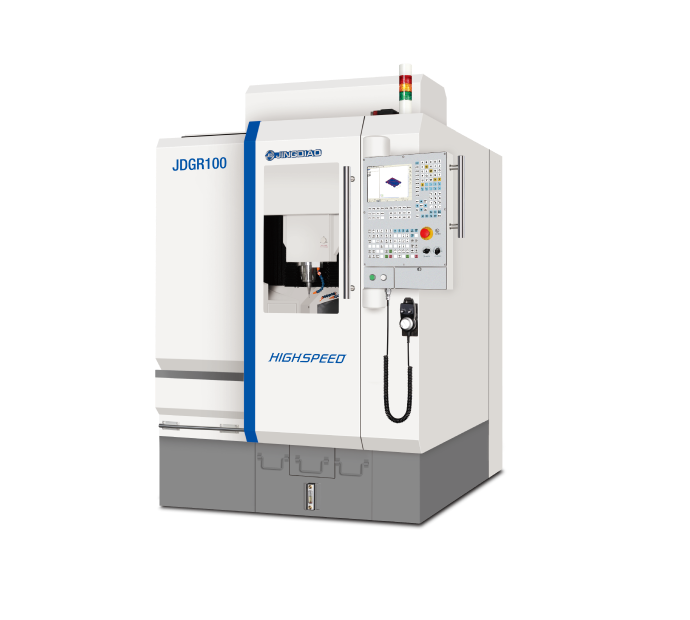
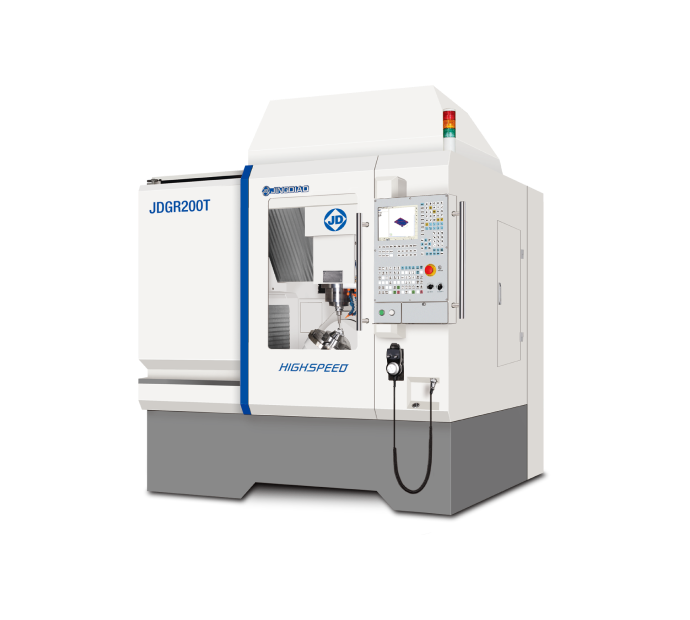
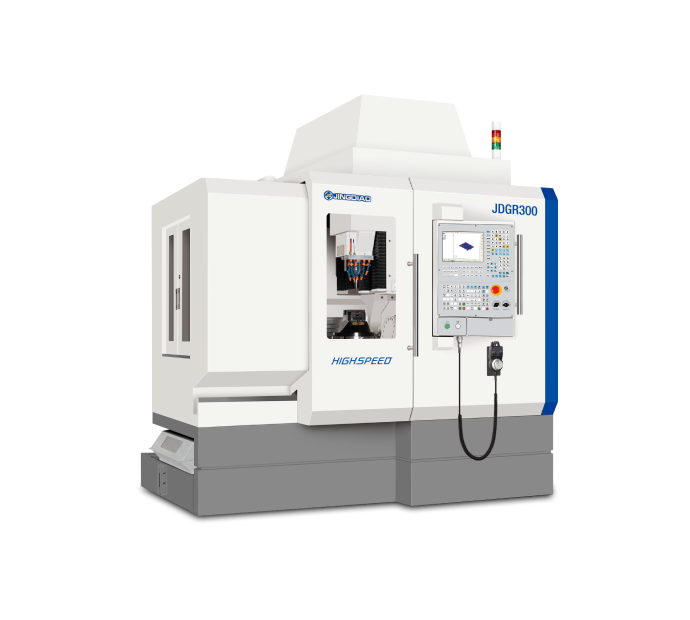
核(hé)心(xīn)配置(zhì)
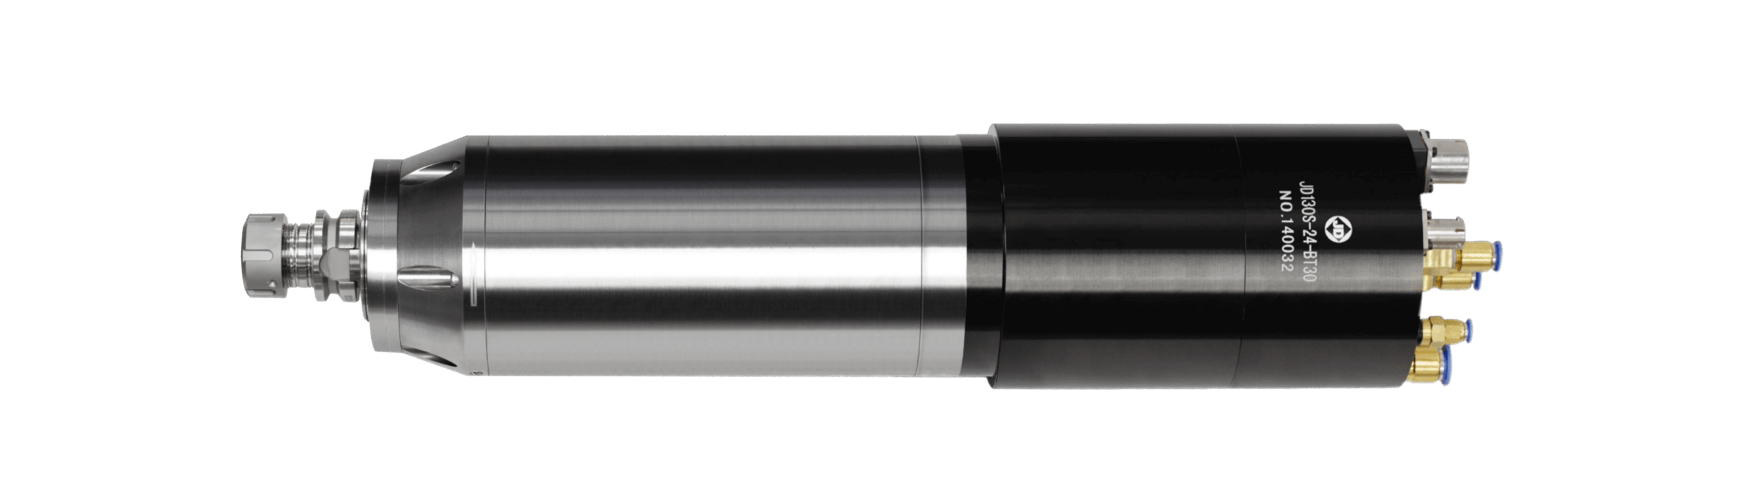
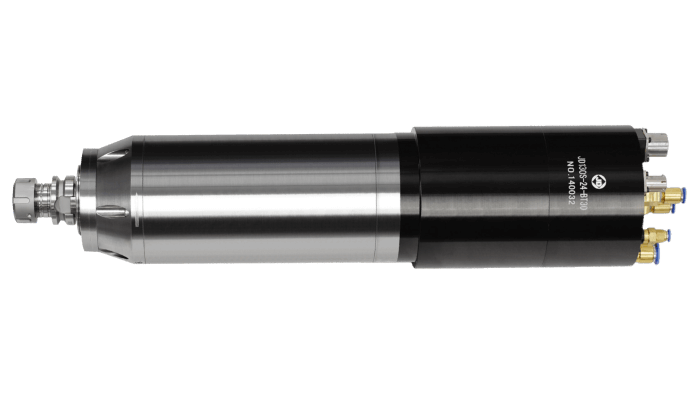
JD130S-24-BT30高速伺服(fú)電(diàn)主軸
具(jù)有(yǒu)低振動(dòng)的(de)特(tè)點(diǎn)和(hé)良(liáng)好(hǎo)的(de)熱(rè)穩(wěn)定(dìng)性(xìng),可(kě)實(shí)現(xiàn)長時(shí)間穩(wěn)定(dìng)的(de)精(jīng)密磨削加(jiā)工(gōng)。
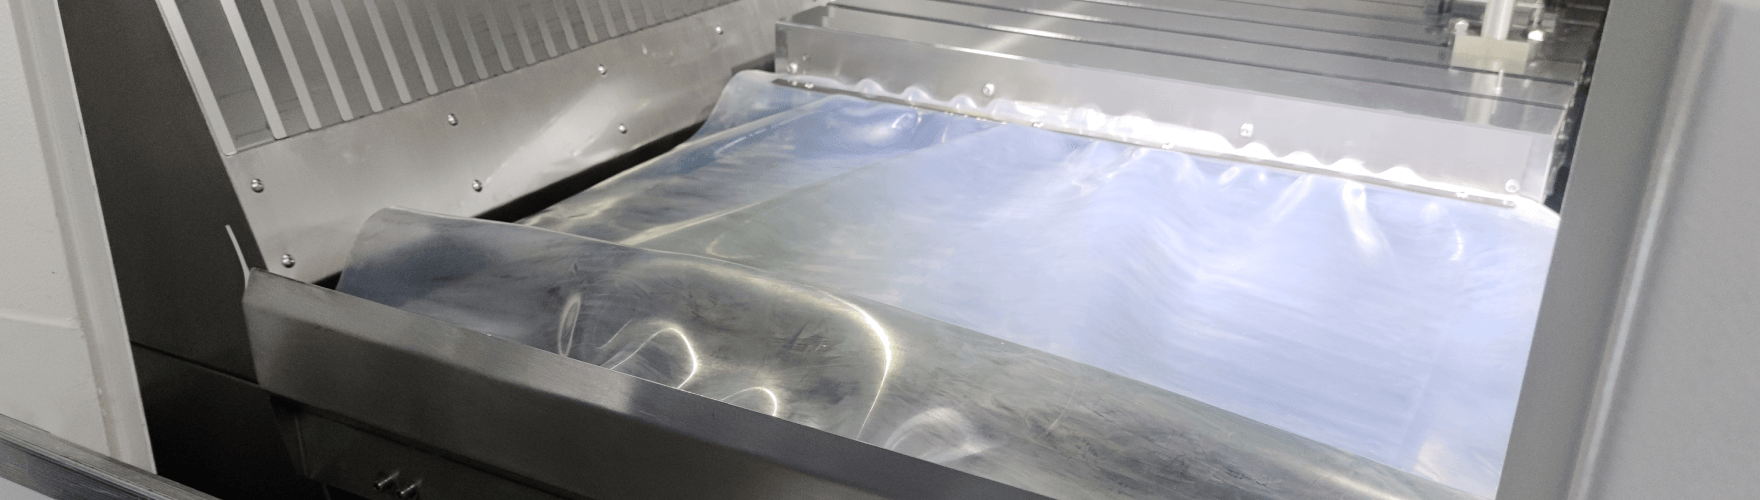
磨削防護係(xì)統(tǒng),保(bǎo)護機(jī)床關(guān)鍵部件
防止(zhǐ)磨屑或脫落的(de)磨料(liào)進入(rù)機(jī)床內(nèi)部,降低導(dǎo)軌、絲(sī)杠的(de)磨損,保(bǎo)證機(jī)床精(jīng)度。
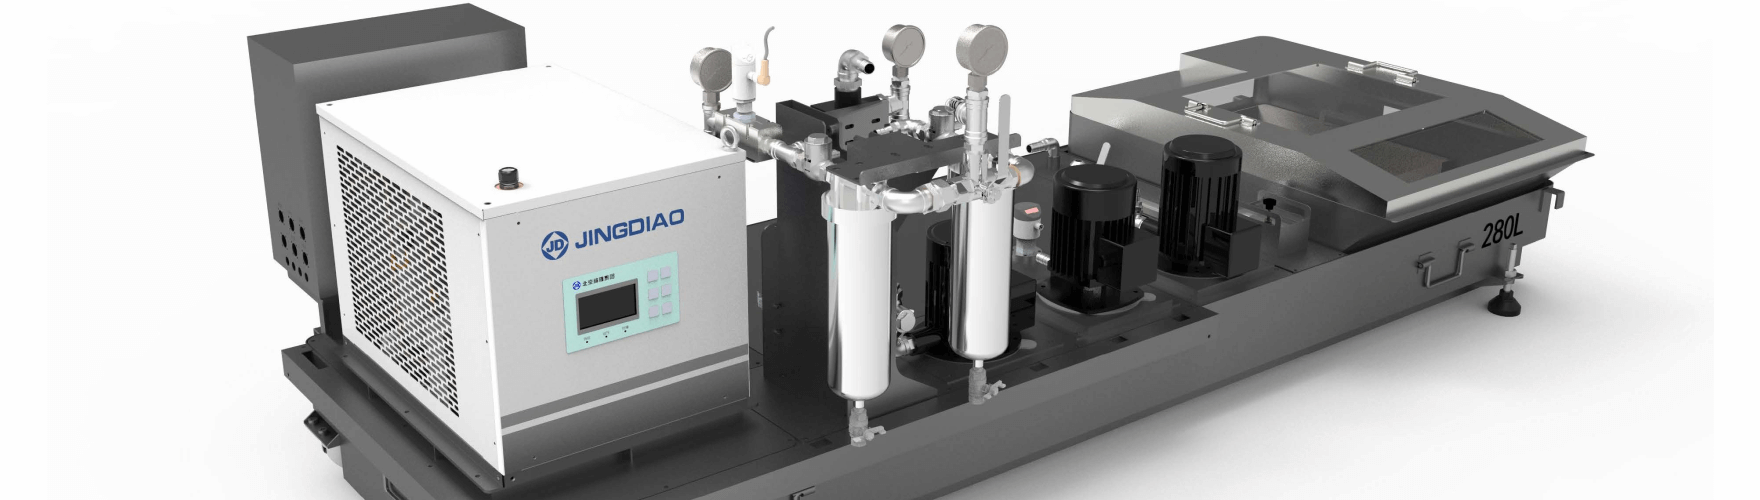
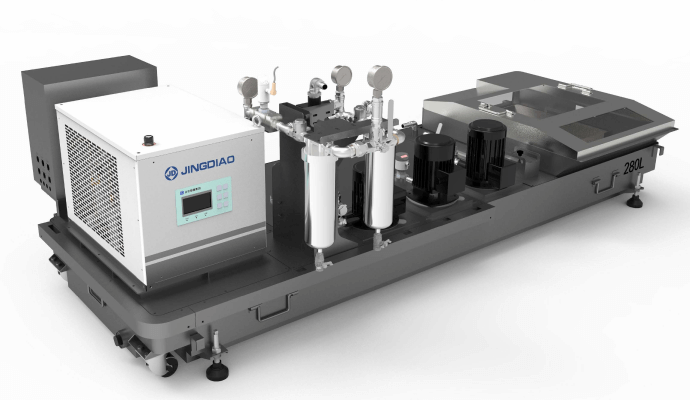
高精(jīng)度磨削過濾係(xì)統(tǒng)
采用(yòng)4級(jí)過濾,標(biāo)配過濾精(jīng)度為(wéi)25μm,配置(zhì)切(qiē)削液(yè)製(zhì)冷(lěng)機(jī),溫(wēn)度波(bō)動(dòng)不超過±1℃。
砂輪修(xiū)整係(xì)統(tǒng),保(bǎo)障砂輪磨削力(lì)
砂輪長時(shí)間磨削加(jiā)工(gōng)會(huì)出(chū)現(xiàn)砂輪堵塞、磨粒鈍化(huà)導(dǎo)緻(zhì)磨削力(lì)下降的(de)情(qíng)況(kuàng),為(wéi)提(tí)升(shēng)砂輪的(de)磨削力(lì),使(shǐ)用(yòng)砂輪修(xiū)整裝(zhuāng)置(zhì)實(shí)現(xiàn)對(duì)砂輪在(zài)線(xiàn)修(xiū)整。
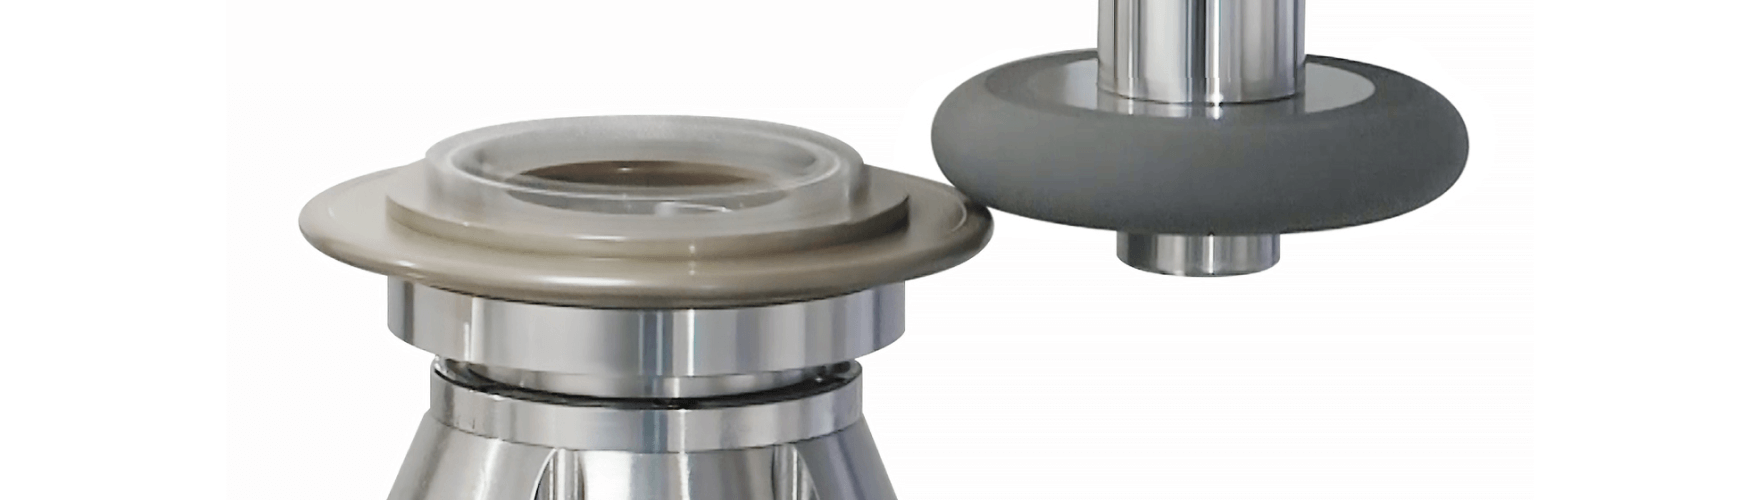
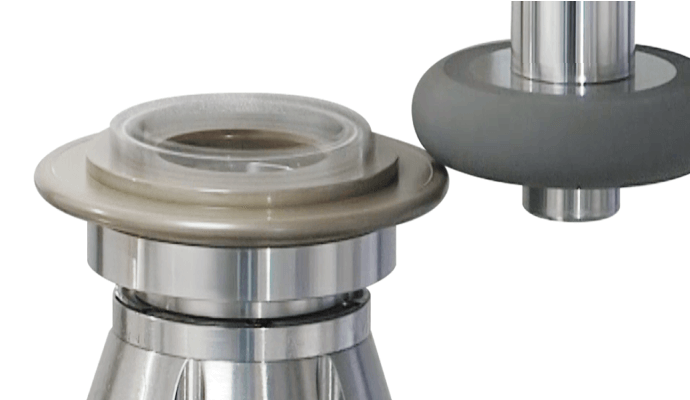
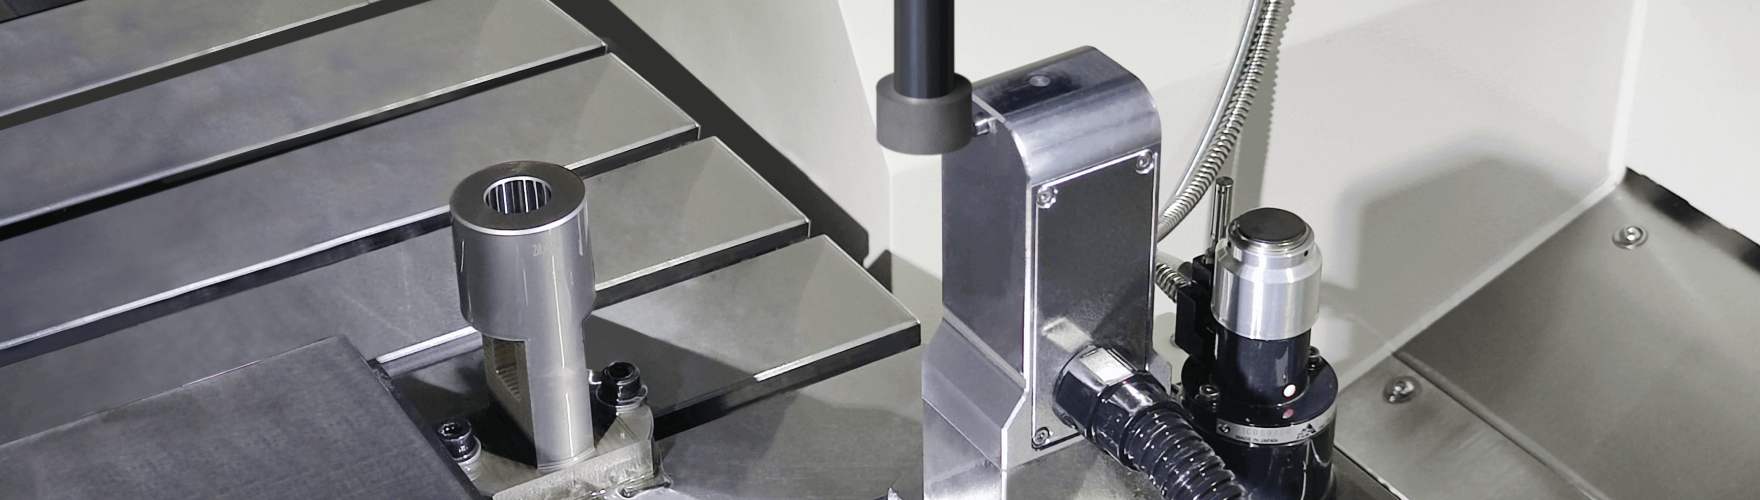
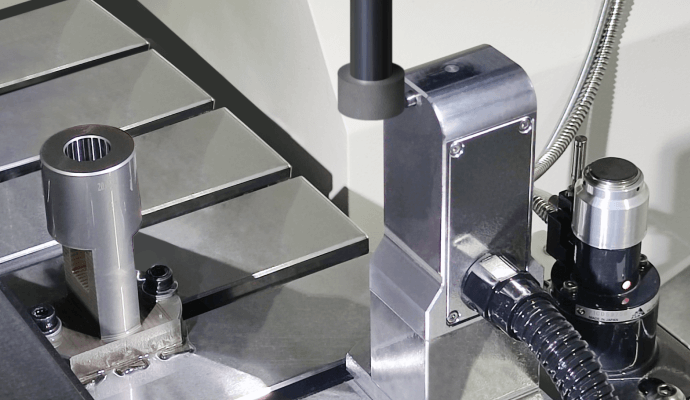
砂輪直(zhí)徑(jìng)自(zì)動(dòng)測(cè)量裝(zhuāng)置(zhì),避免(miǎn)人工(gōng)對(duì)刀(dāo),可(kě)精(jīng)準(zhǔn)獲(huò)取(qǔ)砂輪實(shí)際直(zhí)徑(jìng)
砂輪首次(cì)使(shǐ)用(yòng)前(qián)需要(yào)測(cè)量砂輪直(zhí)徑(jìng),使(shǐ)用(yòng)砂輪直(zhí)徑(jìng)測(cè)量裝(zhuāng)置(zhì)可(kě)避免(miǎn)因(yīn)人工(gōng)手(shǒu)動(dòng)對(duì)刀(dāo)對(duì)磨削餘(yú)量很(hěn)小(xiǎo)時(shí)造成過切(qiē)并劃(huà)傷(shāng)圓(yuán)孔(kǒng)側壁;砂輪在(zài)修(xiū)整後(hòu),使(shǐ)用(yòng)砂輪直(zhí)徑(jìng)自(zì)動(dòng)測(cè)量裝(zhuāng)置(zhì)可(kě)減(jiǎn)少(shǎo)因(yīn)人工(gōng)測(cè)量帶(dài)來(lái)的(de)誤差(chā)。