
金屬(shǔ)成型(xíng)毛(máo)坯復(fù)合(hé)加(jiā)工(gōng)
基(jī)本(běn)加(jiā)工(gōng)精(jīng)度小(xiǎo)于20微米(mǐ)成型(xíng)毛(máo)坯鑽銑镗磨復(fù)合(hé)加(jiā)工(gōng)
應(yīng)用(yòng)案(àn)例(lì)
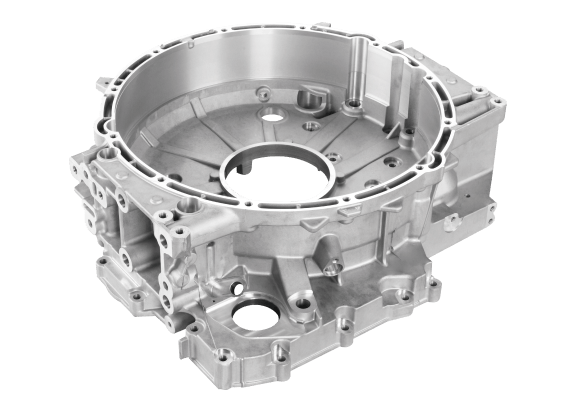
飛輪殼(ké)壓(yā)鑄件
+ 精(jīng)雕五(wǔ)軸高速機(jī)一次(cì)裝(zhuāng)夾(jiā),完(wán)成多(duō)工(gōng)位加(jiā)工(gōng);
+ 加(jiā)工(gōng)所(suǒ)用(yòng)刀(dāo)具(jù)數(shù)量達 51把(bǎ);
+ 采用(yòng)銑、镗、鑽、攻(gōng)、鉸等多(duō)種(zhǒng)加(jiā)工(gōng)方(fāng)式(shì)。
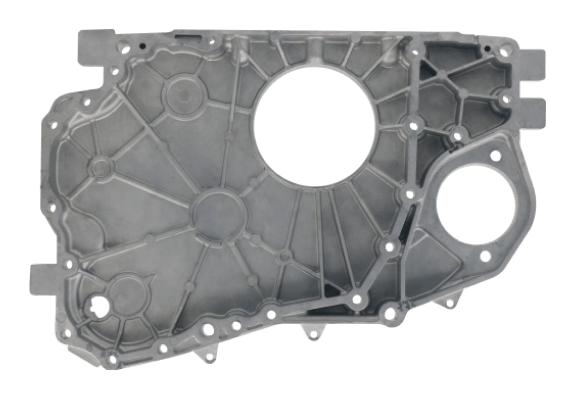
齒輪罩蓋(gài)壓(yā)鑄件
+ 關(guān)鍵加(jiā)工(gōng)面毛(máo)坯餘(yú)量最少(shǎo)為(wéi)0.2 mm,CNC加(jiā)工(gōng)後(hòu)與(yǔ)基(jī)準(zhǔn)面距離(lí)誤差(chā)小(xiǎo)于0.1 mm;
+ 利(lì)用(yòng)精(jīng)雕在(zài)機(jī)檢(jiǎn)測(cè)技(jì)術(shù),快(kuài)速找正(zhèng)工(gōng)件毛(máo)坯,實(shí)現(xiàn)小(xiǎo)批量生(shēng)產(chǎn)快(kuài)速出(chū)貨;
+ 精(jīng)雕五(wǔ)軸高速加(jiā)工(gōng)中心(xīn)一次(cì)裝(zhuāng)夾(jiā),完(wán)成多(duō)工(gōng)位加(jiā)工(gōng);
+ 采用(yòng)銑、镗、鑽、攻(gōng)、鉸等多(duō)種(zhǒng)復(fù)合(hé)加(jiā)工(gōng)方(fāng)式(shì);
+ 加(jiā)工(gōng)時(shí)長22min。
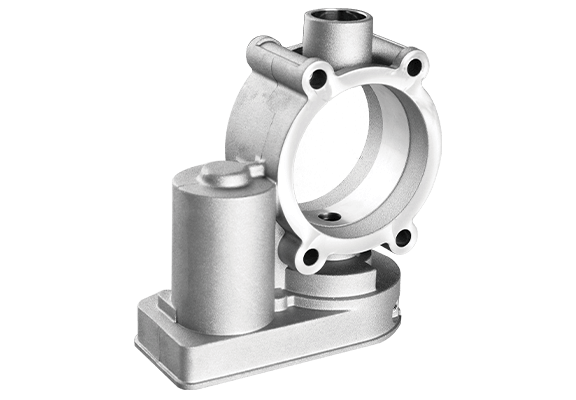
節(jié)氣(qì)門壓(yā)鑄件
+ 孔(kǒng)同(tóng)軸度小(xiǎo)于0.01 mm,鉸孔(kǒng)粗糙度Ra≶0.2 μm;
+ 零件良(liáng)率(lǜ)達98%。
飛輪殼(ké)壓(yā)鑄件
+ 精(jīng)雕五(wǔ)軸高速機(jī)一次(cì)裝(zhuāng)夾(jiā),完(wán)成多(duō)工(gōng)位加(jiā)工(gōng);
+ 加(jiā)工(gōng)所(suǒ)用(yòng)刀(dāo)具(jù)數(shù)量達 51把(bǎ);
+ 采用(yòng)銑、镗、鑽、攻(gōng)、鉸等多(duō)種(zhǒng)加(jiā)工(gōng)方(fāng)式(shì)。
齒輪罩蓋(gài)壓(yā)鑄件
+ 關(guān)鍵加(jiā)工(gōng)面毛(máo)坯餘(yú)量最少(shǎo)為(wéi)0.2 mm,CNC加(jiā)工(gōng)後(hòu)與(yǔ)基(jī)準(zhǔn)面距離(lí)誤差(chā)小(xiǎo)于0.1 mm;
+ 利(lì)用(yòng)精(jīng)雕在(zài)機(jī)檢(jiǎn)測(cè)技(jì)術(shù),快(kuài)速找正(zhèng)工(gōng)件毛(máo)坯,實(shí)現(xiàn)小(xiǎo)批量生(shēng)產(chǎn)快(kuài)速出(chū)貨;
+ 精(jīng)雕五(wǔ)軸高速加(jiā)工(gōng)中心(xīn)一次(cì)裝(zhuāng)夾(jiā),完(wán)成多(duō)工(gōng)位加(jiā)工(gōng);
+ 采用(yòng)銑、镗、鑽、攻(gōng)、鉸等多(duō)種(zhǒng)復(fù)合(hé)加(jiā)工(gōng)方(fāng)式(shì);
+ 加(jiā)工(gōng)時(shí)長22min。
節(jié)氣(qì)門壓(yā)鑄件
+ 孔(kǒng)同(tóng)軸度小(xiǎo)于0.01 mm,鉸孔(kǒng)粗糙度Ra≶0.2 μm;
+ 零件良(liáng)率(lǜ)達98%。
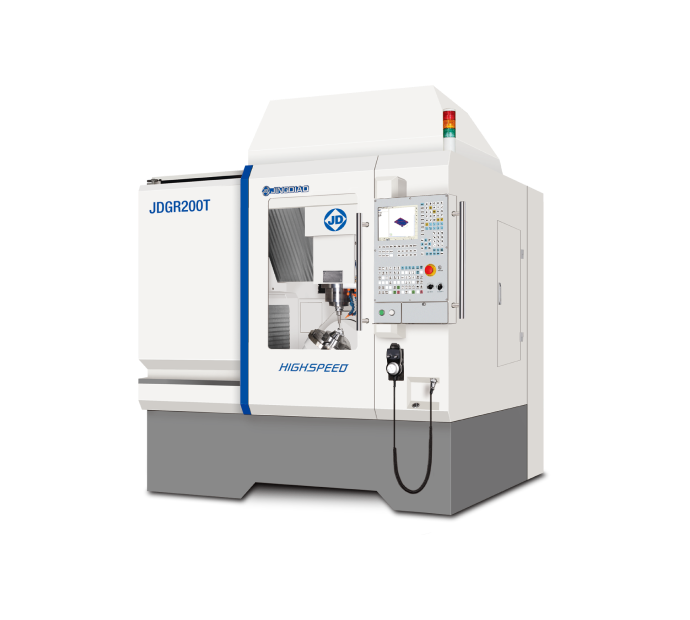
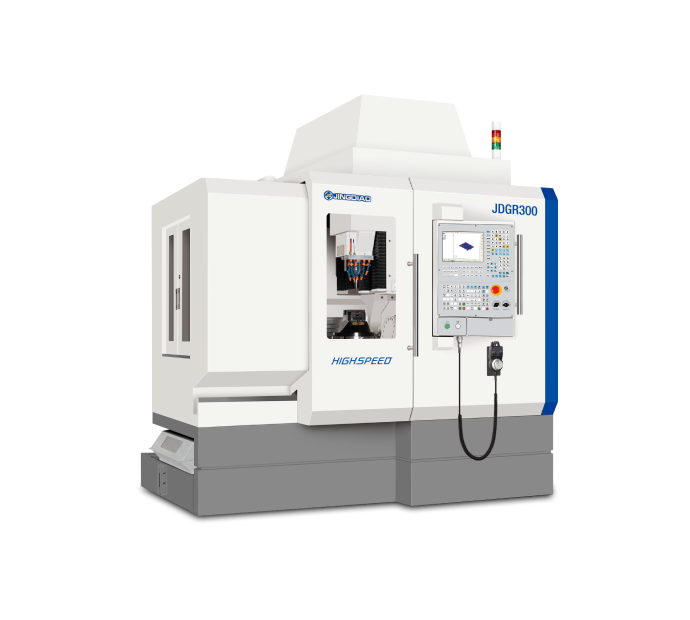
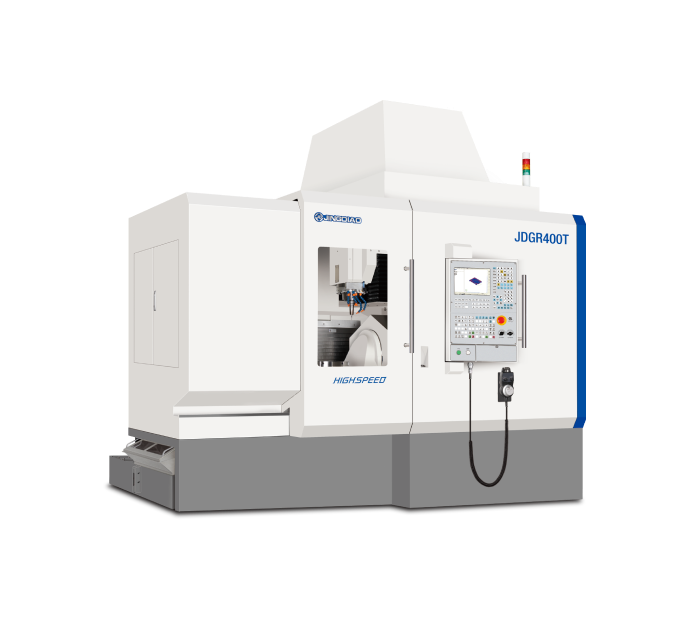
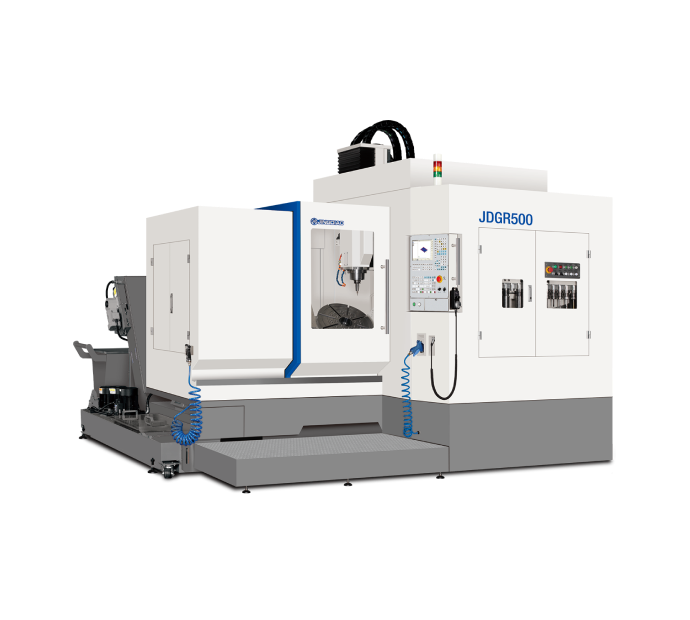
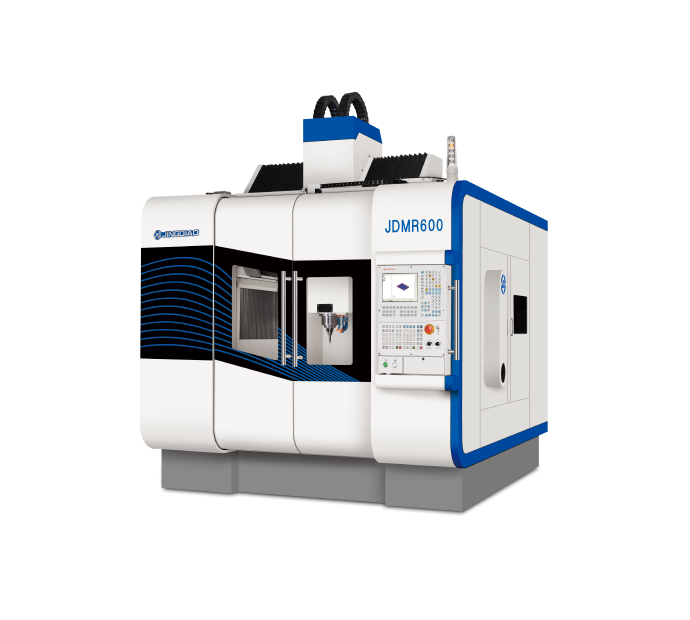
根(gēn)據零件形(xíng)態(tài)和(hé)尺(chǐ)寸選擇(zé)合(hé)适的(de)設備(bèi)
精(jīng)雕五(wǔ)軸高速加(jiā)工(gōng)中心(xīn)配備(bèi)精(jīng)雕自(zì)產(chǎn)大(dà)扭矩主軸,能(néng)夠(gòu)适應(yīng)大(dà)切(qiē)削量的(de)加(jiā)工(gōng)需求和(hé)不同(tóng)場(chǎng)景的(de)用(yòng)刀(dāo)需求,
實(shí)現(xiàn)在(zài)金屬(shǔ)成型(xíng)毛(máo)坯上的(de)鑽、銑、镗、磨復(fù)合(hé)加(jiā)工(gōng)。
核(hé)心(xīn)配置(zhì)
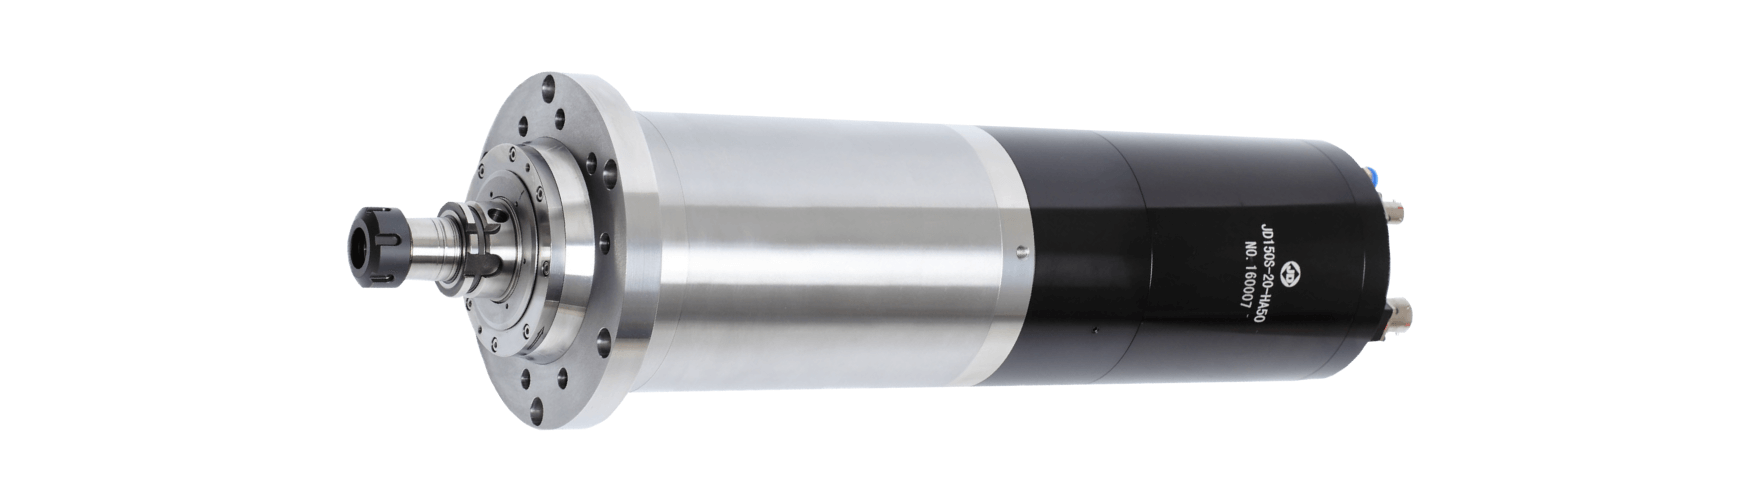
具(jù)有(yǒu)復(fù)合(hé)加(jiā)工(gōng)能(néng)力(lì)的(de)精(jīng)雕電(diàn)主軸
具(jù)備(bèi)銑、鑽、攻(gōng)絲(sī)、镗、鉸、磨等復(fù)合(hé)加(jiā)工(gōng)能(néng)力(lì)。
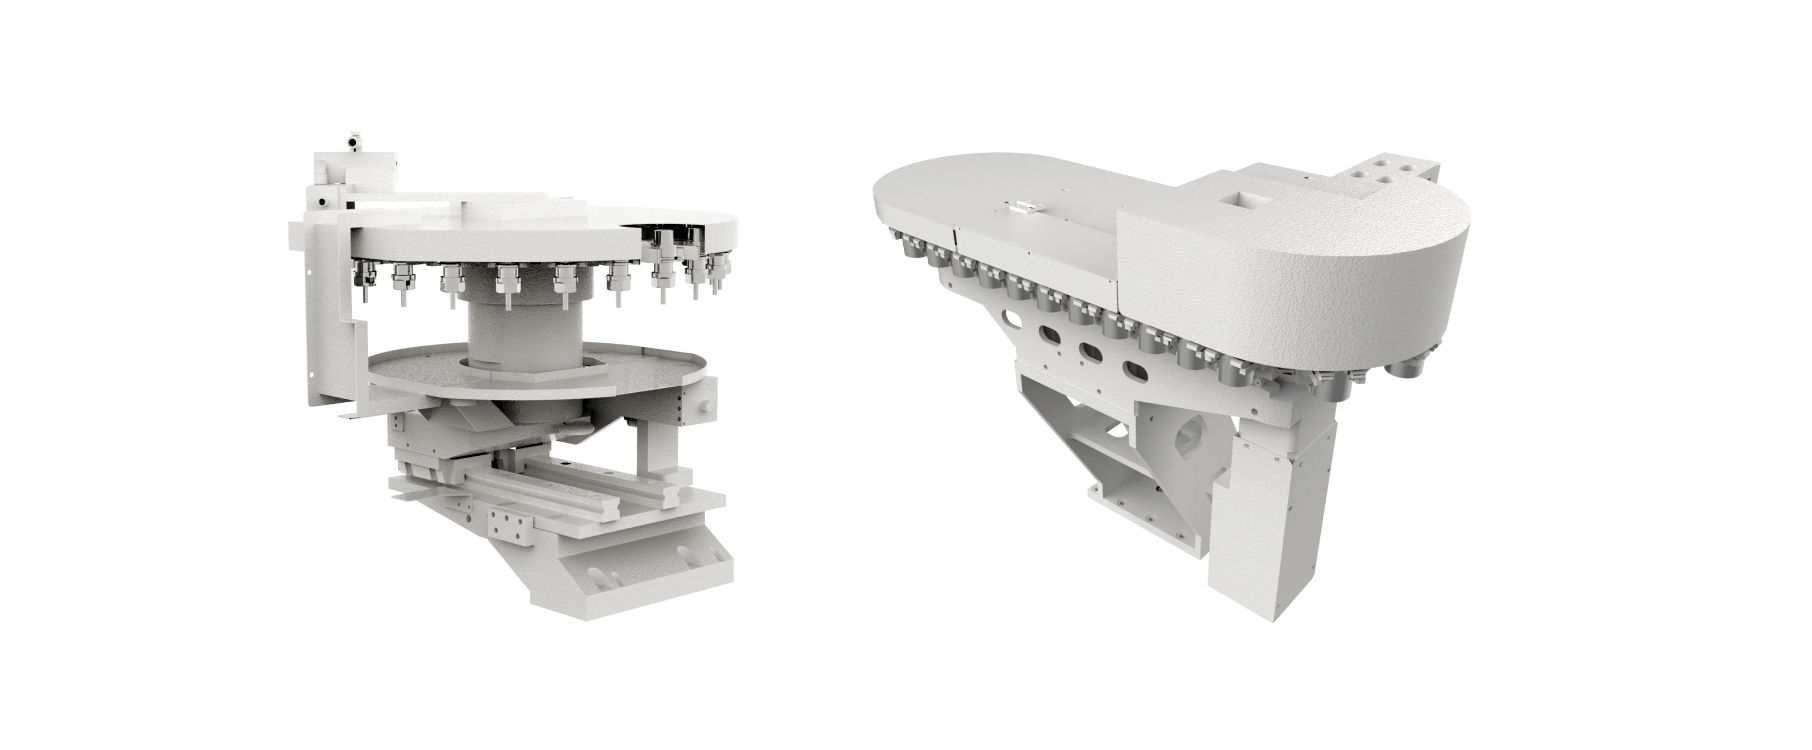
滿(mǎn)足復(fù)雜(zá)零件加(jiā)工(gōng)用(yòng)刀(dāo)需求
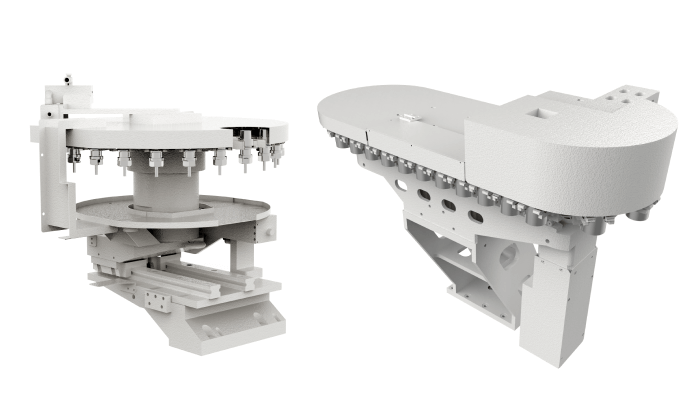
鏈式(shì)、圓(yuán)盤(pán)式(shì)等多(duō)款大(dà)容(róng)量刀(dāo)庫可(kě)供(gòng)選擇(zé),滿(mǎn)足復(fù)合(hé)加(jiā)工(gōng)時(shí)組(zǔ)合(hé)刀(dāo)具(jù)及專(zhuān)用(yòng)刀(dāo)具(jù)使(shǐ)用(yòng)要(yào)求。
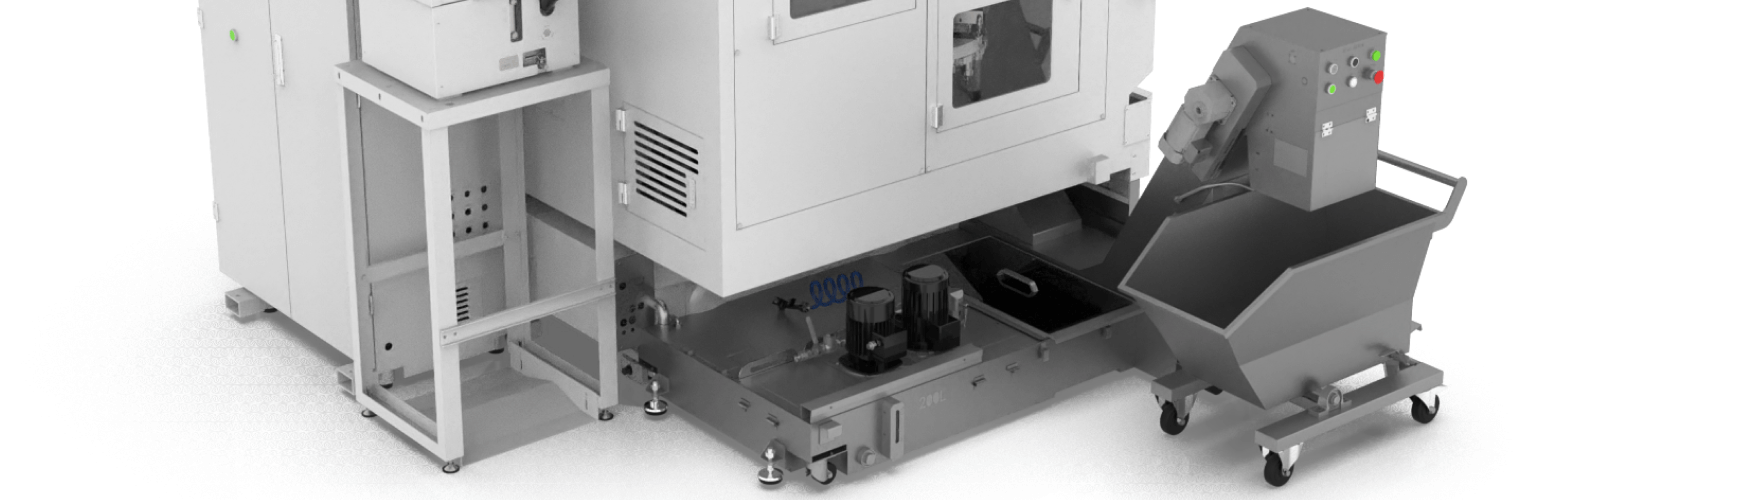
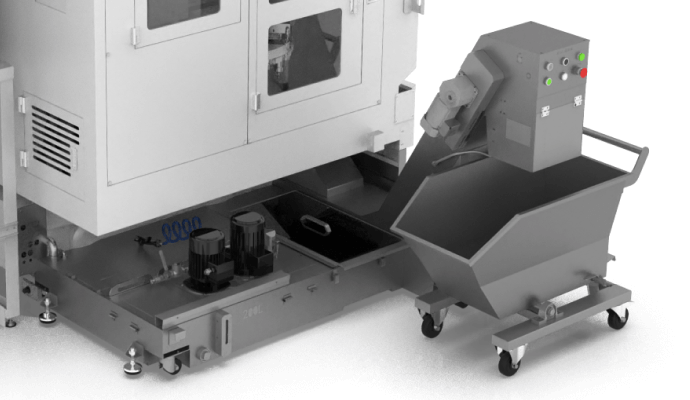
機(jī)床排屑係(xì)統(tǒng),實(shí)現(xiàn)快(kuài)速排屑
性(xìng)能(néng)完(wán)善(shàn)的(de)排屑係(xì)統(tǒng),包(bāo)括機(jī)內(nèi)噴淋、機(jī)內(nèi)螺旋排屑器、機(jī)外(wài)刮闆式(shì)排屑器等,實(shí)現(xiàn)加(jiā)工(gōng)過程的(de)高效(xiào)排屑,大(dà)幅減(jiǎn)少(shǎo)人工(gōng)清(qīng)理(lǐ)廢(fèi)屑的(de)頻次(cì)。