
鏡面模具(jù)零件研抛加(jiā)工(gōng)
面型(xíng)精(jīng)度達到(dào)微米(mǐ)級(jí),錶(biǎo)面粗糙度達到(dào)納米(mǐ)級(jí),呈現(xiàn)鏡面效(xiào)果(guǒ)
應(yīng)用(yòng)案(àn)例(lì)
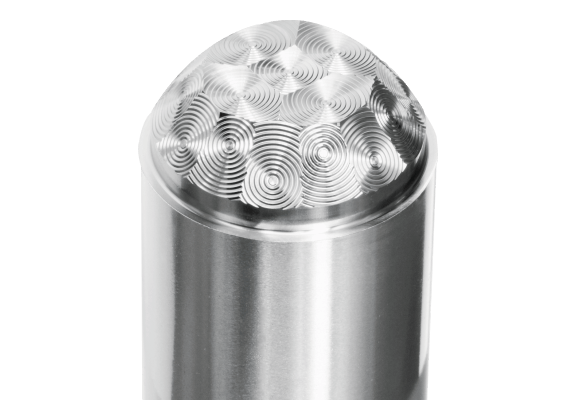
菲涅爾(ěr)透鏡模具(jù)零件測(cè)試件
+ R0.1 的(de)PCD 刀(dāo)具(jù)穩(wěn)定(dìng)2μm 切(qiē)削99h,刀(dāo)具(jù)磨損小(xiǎo)于1μm;
+ 錶(biǎo)面粗糙度Sa < 0.05μm;
+ 尺(chǐ)寸精(jīng)度±5μm。
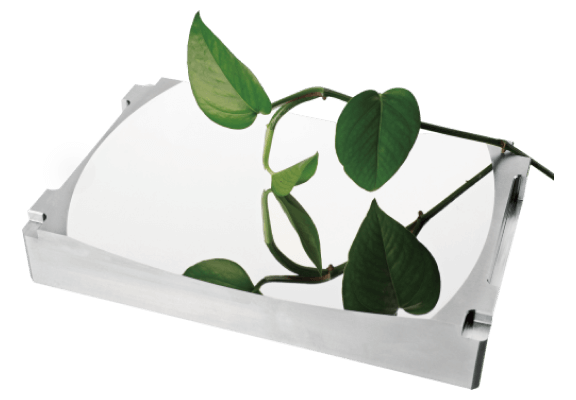
HUD鏡面模具(jù)零件測(cè)試件
+ R4 的(de)PCD 刀(dāo)具(jù)連續(xù)精(jīng)加(jiā)工(gōng)82h;
+ 錶(biǎo)面粗糙度Sa < 10nm,Sv < 35nm,波(bō)紋(wén)度小(xiǎo)于25nm。
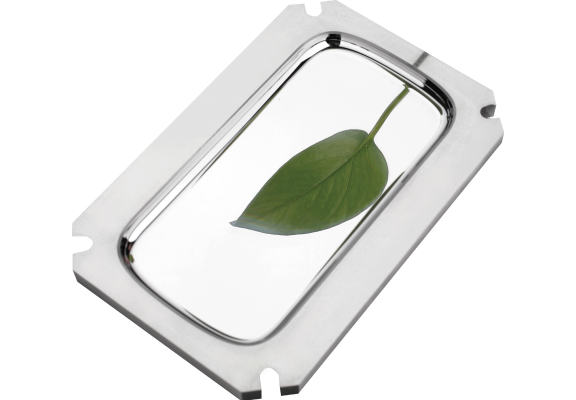
3D熱(rè)彎(wān)玻璃模具(jù)測(cè)試件
+ 型(xíng)腔內(nèi)曲(qū)面餘(yú)量誤差(chā)±8μm,錶(biǎo)面粗糙度Sa15nm以內(nèi),無(wú)明(míng)顯(xiǎn)刀(dāo)紋(wén),錶(biǎo)面一緻(zhì)性(xìng)好(hǎo);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)連續(xù)穩(wěn)定(dìng)加(jiā)工(gōng)20h,切(qiē)削量穩(wěn)定(dìng)保(bǎo)持(chí)在(zài)3~5μm,刀(dāo)具(jù)磨損量小(xiǎo)于1.5μm。
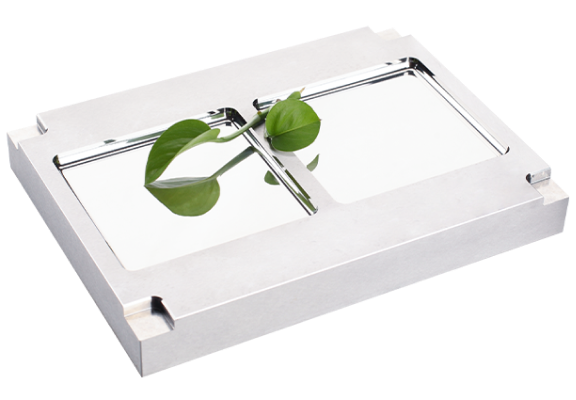
開(kāi)關(guān)模具(jù)鏡面測(cè)試件
+ 零件曲(qū)面餘(yú)量誤差(chā)±5μm,錶(biǎo)面粗糙度Sa8nm以內(nèi),研抛加(jiā)工(gōng)直(zhí)接加(jiā)工(gōng)成鏡面效(xiào)果(guǒ);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)研抛加(jiā)工(gōng)時(shí)間24h,切(qiē)削量穩(wěn)定(dìng)在(zài)3-5μm,刀(dāo)具(jù)磨損<1μm。
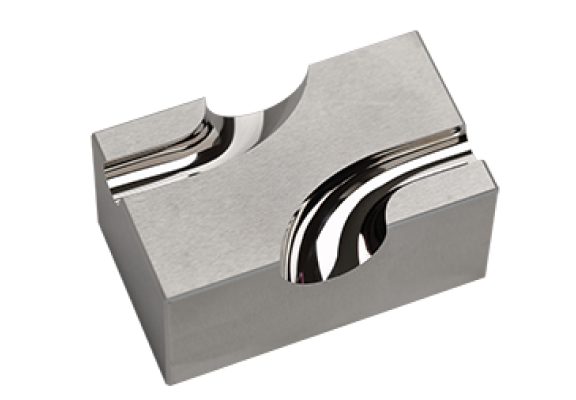
耳(ěr)機(jī)模具(jù)測(cè)試件
+ 零件曲(qū)面餘(yú)量誤差(chā)±5μm以內(nèi),零件錶(biǎo)面粗糙度Sa30nm以內(nèi),達到(dào)了(le)免(miǎn)抛的(de)效(xiào)果(guǒ);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R1.5mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間26h,刀(dāo)具(jù)磨損量小(xiǎo)于1.5μm;
+ 零件單(dān)件加(jiā)工(gōng)時(shí)間為(wéi)37h27min,單(dān)臺(tái)設備(bèi)周產(chǎn)能(néng)為(wéi)4件,目(mù)前(qián)已(yǐ)在(zài)多(duō)家(jiā)客(kè)戶(hù)實(shí)現(xiàn)穩(wěn)定(dìng)生(shēng)產(chǎn)。
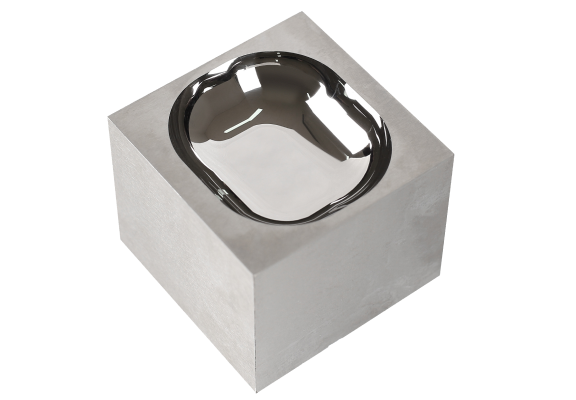
藍牙(yá)耳(ěr)機(jī)盒鏡面模具(jù)零件
+ 零件錶(biǎo)面粗糙度Sa20nm以內(nèi),曲(qū)面餘(yú)量極(jí)差(chā)小(xiǎo)于10μm;
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間10h,刀(dāo)具(jù)磨損量小(xiǎo)于1μm;
+ 該零件在(zài)全(quán)國(guó)有(yǒu)近30臺(tái)精(jīng)雕設備(bèi)在(zài)不同(tóng)客(kè)戶(hù)處(chù)穩(wěn)定(dìng)生(shēng)產(chǎn)同(tóng)類(lèi)產(chǎn)品,加(jiā)工(gōng)良(liáng)率(lǜ)90%以上。
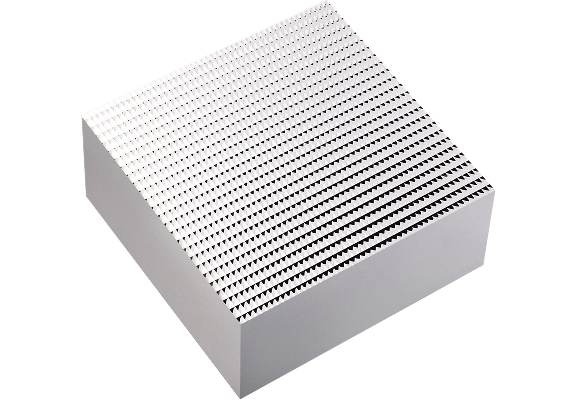
復(fù)眼(yǎn)透鏡模具(jù)測(cè)試件
+ 零件單(dān)個凹球(qiú)的(de)曲(qū)面餘(yú)量誤差(chā)±1.5μm以內(nèi),錶(biǎo)面粗糙度Sa10nm以內(nèi);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間為(wéi)61h18min,刀(dāo)具(jù)磨損量小(xiǎo)于2μm;
+ 該零件在(zài)全(quán)國(guó)有(yǒu)近10臺(tái)精(jīng)雕設備(bèi)在(zài)不同(tóng)客(kè)戶(hù)處(chù)都能(néng)夠(gòu)穩(wěn)定(dìng)生(shēng)產(chǎn),加(jiā)工(gōng)良(liáng)率(lǜ)95%以上。
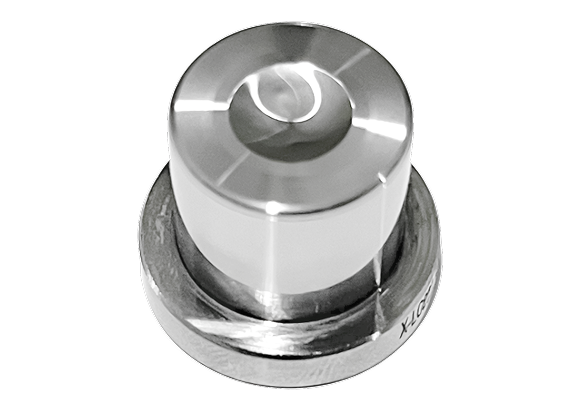
硬(yìng)質合(hé)金熱(rè)壓(yā)模仁
+ 零件曲(qū)面的(de)面型(xíng)精(jīng)度PV值5μm以內(nèi),錶(biǎo)面粗糙度Sa150nm以內(nèi);
+ 目(mù)前(qián)已(yǐ)有(yǒu)多(duō)臺(tái)設備(bèi)在(zài)客(kè)戶(hù)處(chù)配合(hé)單(dān)點(diǎn)磨設備(bèi)實(shí)現(xiàn)了(le)穩(wěn)定(dìng)的(de)批量生(shēng)產(chǎn),加(jiā)工(gōng)時(shí)間為(wéi)75min,單(dān)日(rì)(20h)出(chū)貨量從(cóng)客(kè)戶(hù)之前(qián)的(de)16件提(tí)升(shēng)到(dào)40件。
菲涅爾(ěr)透鏡模具(jù)零件測(cè)試件
+ R0.1 的(de)PCD 刀(dāo)具(jù)穩(wěn)定(dìng)2μm 切(qiē)削99h,刀(dāo)具(jù)磨損小(xiǎo)于1μm;
+ 錶(biǎo)面粗糙度Sa < 0.05μm;
+ 尺(chǐ)寸精(jīng)度±5μm。
HUD鏡面模具(jù)零件測(cè)試件
+ R4 的(de)PCD 刀(dāo)具(jù)連續(xù)精(jīng)加(jiā)工(gōng)82h;
+ 錶(biǎo)面粗糙度Sa < 10nm,Sv < 35nm,波(bō)紋(wén)度小(xiǎo)于25nm。
3D熱(rè)彎(wān)玻璃模具(jù)測(cè)試件
+ 型(xíng)腔內(nèi)曲(qū)面餘(yú)量誤差(chā)±8μm,錶(biǎo)面粗糙度Sa15nm以內(nèi),無(wú)明(míng)顯(xiǎn)刀(dāo)紋(wén),錶(biǎo)面一緻(zhì)性(xìng)好(hǎo);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)連續(xù)穩(wěn)定(dìng)加(jiā)工(gōng)20h,切(qiē)削量穩(wěn)定(dìng)保(bǎo)持(chí)在(zài)3~5μm,刀(dāo)具(jù)磨損量小(xiǎo)于1.5μm。
LED透鏡模具(jù)模仁測(cè)試件
+ 錶(biǎo)面粗糙度Sa < 5nm;
+ 輪廓度小(xiǎo)于5μm。
開(kāi)關(guān)模具(jù)鏡面測(cè)試件
+ 零件曲(qū)面餘(yú)量誤差(chā)±5μm,錶(biǎo)面粗糙度Sa8nm以內(nèi),研抛加(jiā)工(gōng)直(zhí)接加(jiā)工(gōng)成鏡面效(xiào)果(guǒ);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)研抛加(jiā)工(gōng)時(shí)間24h,切(qiē)削量穩(wěn)定(dìng)在(zài)3-5μm,刀(dāo)具(jù)磨損<1μm。
耳(ěr)機(jī)模具(jù)測(cè)試件
+ 零件曲(qū)面餘(yú)量誤差(chā)±5μm以內(nèi),零件錶(biǎo)面粗糙度Sa30nm以內(nèi),達到(dào)了(le)免(miǎn)抛的(de)效(xiào)果(guǒ);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R1.5mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間26h,刀(dāo)具(jù)磨損量小(xiǎo)于1.5μm;
+ 零件單(dān)件加(jiā)工(gōng)時(shí)間為(wéi)37h27min,單(dān)臺(tái)設備(bèi)周產(chǎn)能(néng)為(wéi)4件,目(mù)前(qián)已(yǐ)在(zài)多(duō)家(jiā)客(kè)戶(hù)實(shí)現(xiàn)穩(wěn)定(dìng)生(shēng)產(chǎn)。
藍牙(yá)耳(ěr)機(jī)盒鏡面模具(jù)零件
+ 零件錶(biǎo)面粗糙度Sa20nm以內(nèi),曲(qū)面餘(yú)量極(jí)差(chā)小(xiǎo)于10μm;
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間10h,刀(dāo)具(jù)磨損量小(xiǎo)于1μm;
+ 該零件在(zài)全(quán)國(guó)有(yǒu)近30臺(tái)精(jīng)雕設備(bèi)在(zài)不同(tóng)客(kè)戶(hù)處(chù)穩(wěn)定(dìng)生(shēng)產(chǎn)同(tóng)類(lèi)產(chǎn)品,加(jiā)工(gōng)良(liáng)率(lǜ)90%以上。
復(fù)眼(yǎn)透鏡模具(jù)測(cè)試件
+ 零件單(dān)個凹球(qiú)的(de)曲(qū)面餘(yú)量誤差(chā)±1.5μm以內(nèi),錶(biǎo)面粗糙度Sa10nm以內(nèi);
+ 精(jīng)加(jiā)工(gōng)使(shǐ)用(yòng)R3mm的(de)PCD刀(dāo)具(jù)進行(xíng)研抛加(jiā)工(gōng),加(jiā)工(gōng)時(shí)間為(wéi)61h18min,刀(dāo)具(jù)磨損量小(xiǎo)于2μm;
+ 該零件在(zài)全(quán)國(guó)有(yǒu)近10臺(tái)精(jīng)雕設備(bèi)在(zài)不同(tóng)客(kè)戶(hù)處(chù)都能(néng)夠(gòu)穩(wěn)定(dìng)生(shēng)產(chǎn),加(jiā)工(gōng)良(liáng)率(lǜ)95%以上。
硬(yìng)質合(hé)金熱(rè)壓(yā)模仁
+ 零件曲(qū)面的(de)面型(xíng)精(jīng)度PV值5μm以內(nèi),錶(biǎo)面粗糙度Sa150nm以內(nèi);
+ 目(mù)前(qián)已(yǐ)有(yǒu)多(duō)臺(tái)設備(bèi)在(zài)客(kè)戶(hù)處(chù)配合(hé)單(dān)點(diǎn)磨設備(bèi)實(shí)現(xiàn)了(le)穩(wěn)定(dìng)的(de)批量生(shēng)產(chǎn),加(jiā)工(gōng)時(shí)間為(wéi)75min,單(dān)日(rì)(20h)出(chū)貨量從(cóng)客(kè)戶(hù)之前(qián)的(de)16件提(tí)升(shēng)到(dào)40件。
根(gēn)據零件形(xíng)態(tài)和(hé)尺(chǐ)寸選擇(zé)合(hé)适的(de)設備(bèi)
面型(xíng)精(jīng)度小(xiǎo)于10μm的(de)模具(jù)零件要(yào)呈現(xiàn)出(chū)鏡面效(xiào)果(guǒ),須采用(yòng)PCD刀(dāo)具(jù)研抛加(jiā)工(gōng)幾(jǐ)十(shí)個小(xiǎo)時(shí)完(wán)成。
因(yīn)此,選擇(zé)一款基(jī)本(běn)精(jīng)度高、運動(dòng)熱(rè)穩(wěn)定(dìng)性(xìng)好(hǎo)的(de)機(jī)床至(zhì)關(guān)重要(yào)。
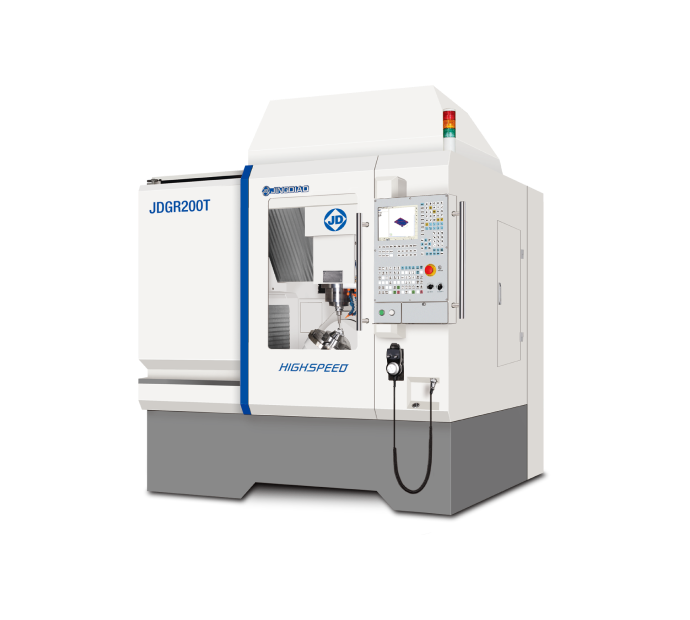
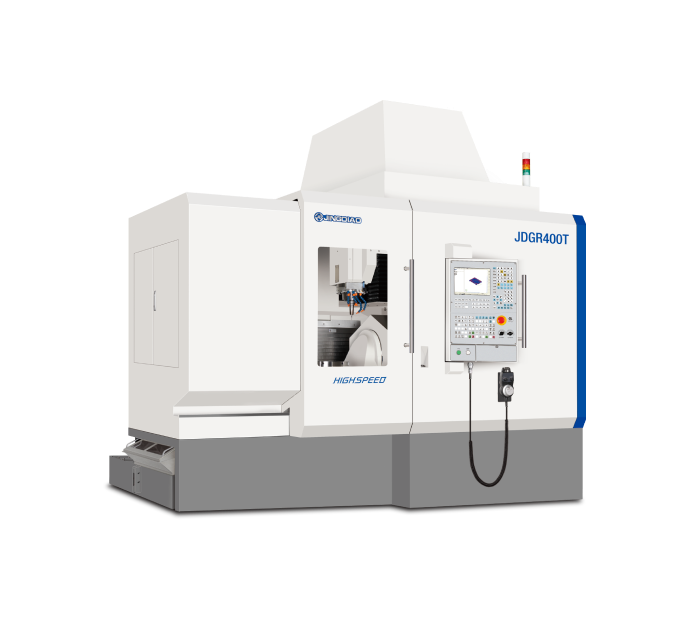
精(jīng)雕成熟(shú)的(de)解(jiě)決(jué)方(fāng)案(àn)
要(yào)實(shí)現(xiàn)長時(shí)間鏡面研抛加(jiā)工(gōng),50%靠機(jī)床,50%靠應(yīng)用(yòng),核(hé)心(xīn)是(shì)管(guǎn)控精(jīng)密研抛過程中關(guān)鍵要(yào)素(sù)(刀(dāo)具(jù)、工(gōng)件等)的(de)微小(xiǎo)變(biàn)化(huà)。
精(jīng)雕科(kē)技(jì)成熟(shú)的(de)鏡面模具(jù)零件研抛解(jiě)決(jué)方(fāng)案(àn),可(kě)以在(zài)精(jīng)雕精(jīng)密型(xíng)五(wǔ)軸高速加(jiā)工(gōng)中心(xīn)上使(shǐ)用(yòng)小(xiǎo)尺(chǐ)寸PCD刀(dāo)具(jù)穩(wěn)定(dìng)研抛加(jiā)工(gōng)80多(duō)小(xiǎo)時(shí),最終(zhōng)使(shǐ)模具(jù)面型(xíng)精(jīng)度達到(dào)微米(mǐ)級(jí),錶(biǎo)面粗糙度達到(dào)納米(mǐ)級(jí)。
即(jí)刻聯(lián)係(xì)我們(men),獲(huò)取(qǔ)适合(hé)您(nín)的(de)鏡面模具(jù)零件研抛解(jiě)決(jué)方(fāng)案(àn)。